Ana sayfa / Haberler / Sektör Haberleri / Buji Torku Özellikleri: Diş Boyutuna ve Başlık Malzemesine Göre Kesin Değerler
Sektör Haberleri
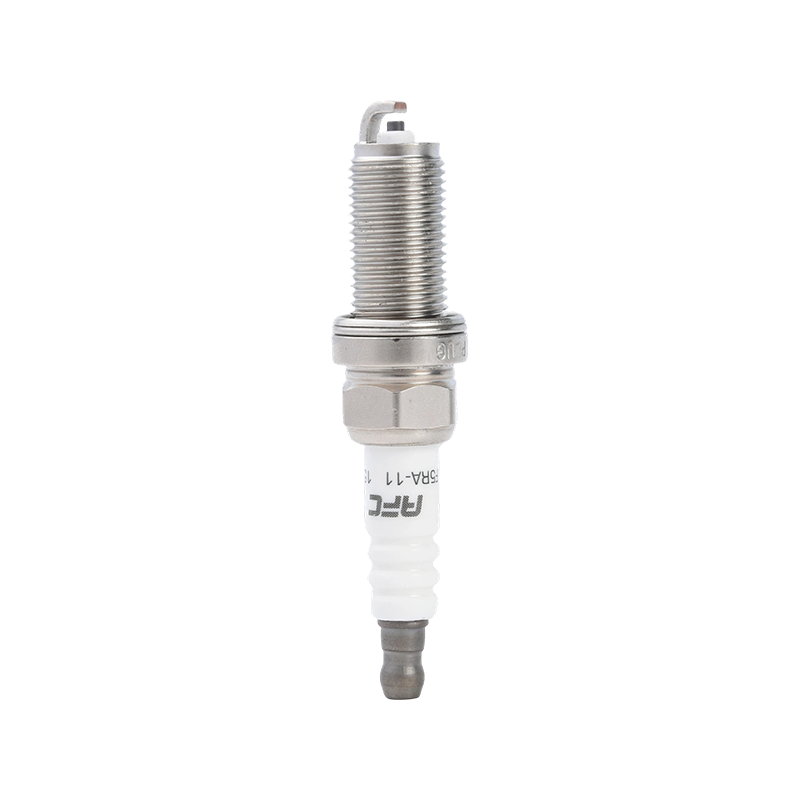
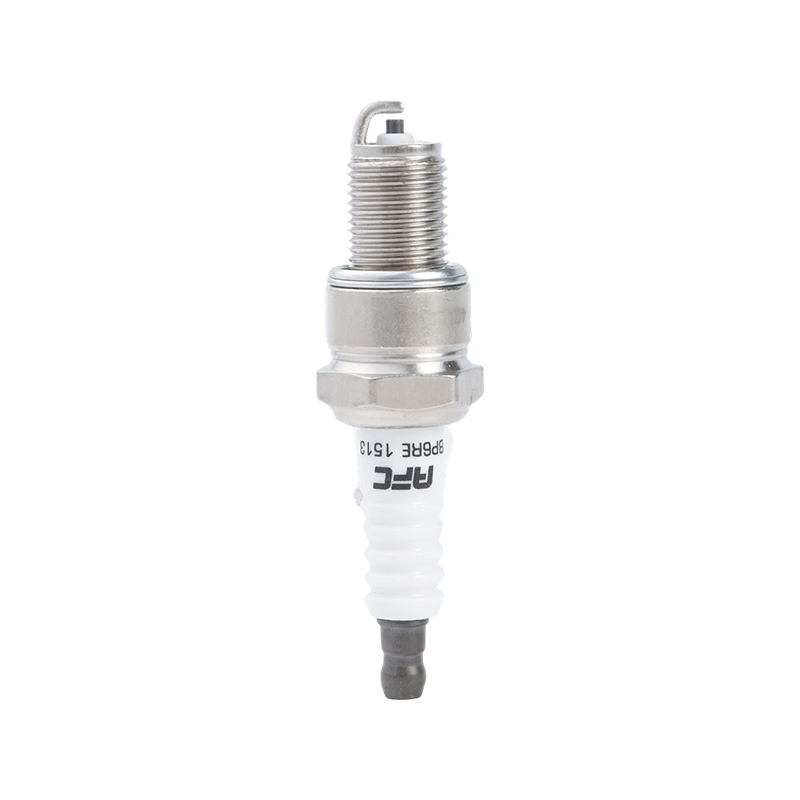
Çoğu binek otomobil motoru için doğru buji torku spesifikasyonu şöyledir: 10 ila 20 ft-lbs (14–27 Nm) arasında alüminyum silindir kafasına takarken ve 20 ila 30 ft-lbs (27–40 Nm) arasında dökme demir kafalar için. Ancak kesin rakam, motorunuzun diş çapına, diş adımına ve başlık malzemesine bağlıdır; bu nedenle, kurulumdan önce daima aracınızın servis kılavuzuna veya buji üreticisinin yayınlanmış tork tablosuna bakarak doğrulayın.
Buji torkunun yanlış ayarlanması, DIY ayarı sırasında motor hasarının en yaygın nedenlerinden biridir. Çok az tork ve fiş titreyerek gevşeyebilir, bu da teklemelere, ısı transferinde arızaya ve sonunda diş hasarına neden olabilir. Çok fazla yaparsanız kafanızdaki ipliklerin kopma riskiyle karşı karşıya kalırsınız; bu, yüzlerce dolarlık işçiliğe mal olabilecek bir onarımdır. İyi bir kurulum ile harap bir kafa arasındaki fark 5 ft-lbs kadar küçük olabilir.
Bu kılavuz, diş boyutuna göre standart tork değerlerinden, tork anahtarınız olmadığında hissederek torklamaya, alüminyum ve demir başlıklar, bakır ve iridyum tapalar ve yeni ve kullanılmış dişler arasındaki farklara kadar her şeyi kapsar.
Bujinin diş çapı, ne kadar tork uygulanacağının belirlenmesinde en önemli değişkendir. Daha büyük çaplı tapalar aynı sıkma kuvvetini elde etmek için daha fazla tork gerektirir. Aşağıda NGK, Denso ve Bosch kurulum kılavuzlarındaki verilere dayanan kapsamlı bir referans tablosu bulunmaktadır.
| Konu Boyutu | Alüminyum Kafa (ft-lbs) | Alüminyum Kafa (Nm) | Dökme Demir Kafa (ft-lbs) | Dökme Demir Başlık (Nm) |
|---|---|---|---|---|
| 10 mm | 8–10 | 11–14 | 10–12 | 14–16 |
| 12 mm | 10–14 | 14–19 | 14–18 | 19–24 |
| 14 mm (düz koltuk) | 13–17 | 18–23 | 18–25 | 24–34 |
| 14 mm (konik koltuk) | 7–15 | 10–20 | 7–15 | 10–20 |
| 18 mm | 20–27 | 27–37 | 25–32 | 34–43 |
Konik yuvalı tapaların (konik yuvalı tapalar da denir), tapanın konik yuvası ile kafa arasındaki metal-metal teması yoluyla sızdırmazlık sağladığını, dolayısıyla aynı dişli boyutundaki conta yuvalı (düz yuvalı) tapalardan daha az tork gerektirdiğini unutmayın. İki oturma tipini karıştırmak ve yanlış tork aralığını uygulamak sık sık yapılan bir hatadır; hangi tipe sahip olduğunuzu belirlemek için fişinizin parça numarasını kontrol edin.
Doğru teknik, doğru tork spesifikasyonuna sahip olmak kadar önemlidir. Kalibre edilmiş bir tork anahtarıyla bile kurulum sırasındaki hatalar yanlış kelepçeleme, çapraz dişli tapalar veya hasarlı contalarla sonuçlanabilir.
Tarlada veya tork anahtarının bulunmadığı bir garajda, ardı ardına dönüş (veya hissederek tork) yöntemini kullanabilirsiniz. Bu aslında birçok OEM servis kılavuzunda tork anahtarı bulunmadığında kabul edilebilir bir alternatif olarak açıklanan yöntemdir. Ancak "rahat" olmanın nasıl bir his olduğunun iyi anlaşılmasını gerektirir ve koltuk tipine göre uyarlanması gerekir.
Rahatladıktan sonra dönüş yöntemi geniş çapta kabul görmektedir, ancak kalibre edilmiş bir tork anahtarının kullanılmasından daha az hassastır ve teknisyenin hissine daha fazla bağlıdır. Yüksek performanslı motorlar, turboşarjlı motorlar veya silindir kapağının diş hasarına karşı özellikle hassas olduğu herhangi bir uygulama (ince dişli kavramalı eski alüminyum kafalar gibi) için her zaman uygun bir tork anahtarı kullanın.
Alüminyum, dökme demirden önemli ölçüde daha yumuşaktır ve çekme dayanımı daha düşüktür. Yaygın otomotiv sınıfı alüminyum alaşımlarının (silindir kafalarında kullanılan A356 gibi) akma mukavemeti yaklaşık olarak 160–200 MPa yaklaşık olarak karşılaştırıldığında 250–300 MPa gri dökme demir için. Bu, alüminyum dişlerin demir dişlere göre çok daha düşük sıkma kuvvetlerinde soyulabileceği veya aşınabileceği anlamına gelir.
Ek olarak alüminyum, çelik ve dökme demirin yaklaşık iki katı termal genleşme katsayısına sahiptir. Motorun çalışması sırasında alüminyum başlık ısındıkça bujinin etrafındaki delik genişler ve bu da geçici olarak kelepçeleme yükünü azaltır. Motor soğuduğunda alüminyum geri çekilir ve bu da tork aralığının alt ucuna takılmışsa bujilerin gevşek kalmasına neden olabilir. Bu termal döngü etkisi, NGK'nın ilk kurulum sırasında alüminyum kafalar için tork aralığının ortasından üst noktasına kadar kullanılmasını tavsiye etmesinin bir nedenidir; ancak yine de belirtilen maksimum değerin içinde kalır.
Alüminyum kafalarda, daha güçlü diş kavraması sağlamak için bazen yüksek performanslı veya ağır iş uygulamalarında dişli insertler (Helicoil veya Time-Sert kesici uçlar gibi) kullanılır. Motorunuzda dişli insertler kullanılıyorsa, uç üreticisinin tork spesifikasyonlarına başvurun çünkü bunlar çıplak alüminyum dişli tavsiyelerinden farklı olabilir.
Elektrot malzemesi (bakır, platin, tek platin, çift platin veya iridyum) gerekli kurulum torkunu doğrudan değiştirmez. Tork, uç kimyasına veya elektrot konfigürasyonuna göre değil, diş boyutuna, diş adımına, yuva tipine ve kafa malzemesine göre belirlenir.
Ancak anlamaya değer bazı dolaylı ilişkiler vardır:
İridyum ve platin bujiler daha ince, daha küçük merkez elektrotlara ve daha hassas uç geometrisine sahip olma eğilimindedir. Bu, tork değerini değiştirmese de, boşluk bırakma sırasında daha dikkatli olmanız gerektiği anlamına gelir; asla iridyum bujinin orta elektrodunu bükerek boşluğu açmaya çalışmayın. İnce iridyum ucu kırılabilir. Bu fişler genellikle üreticiden önceden boşluklu olarak gelir ve yalnızca toprak elektrodu hafifçe bükülerek (gerekirse) ayarlanmalıdır.
Bakır çekirdekli fişler en çok eski araçlarda veya yüksek performanslı yarış uygulamalarında yaygındır. Tipik olarak standart elektrot boyutlarına sahiptirler ve yukarıdaki standart vida dişi ve yuva tipi kuralları dışında özel tork hususları yoktur.
Bazı yüksek performanslı bujiler, yanma odasına daha fazla uzanan uzatılmış burun izolatör tasarımlarına sahiptir. Bunlar ısıya karşı daha hassastır ve uygulama için doğru ısı aralığını gerektirir; ancak yine de tork gereksinimleri, aynı dişli ve yuva konfigürasyonuna sahip diğer fişlerle aynıdır.
Torklamada fiş tipinin önemli olduğu yerler: birinci sınıf iridyum veya çift platin bujilerin daha uzun hizmet ömrü, bunların motorda çok daha uzun süre kalması anlamına gelir — bazı uygulamalarda 100.000 mil'e kadar. Bu uzatılmış bekleme süresi, başlangıçtaki doğru torku daha da kritik hale getirir, çünkü tapa ne kadar uzun süre oturursa, tapa ile kafa arasında o kadar fazla korozyon ve galvanik bağlanma gelişebilir, bu da tapanın kurulum sırasında aşırı sıkılması durumunda çıkarılmasını zorlaştırır.
Yukarıdaki tablo iş parçacığı boyutuna göre genel aralıkları verirken, gerçek dünyadaki özellikler farklılık gösterebilir. Aşağıda, en yaygın araçlardan bazıları için OEM servis belgelerinden alınan ve NGK'nın araca özel veritabanıyla doğrulanan doğrulanmış fabrika tork değerleri bulunmaktadır.
| Araç | Motor | Fiş Konusu | Tork (ft-lbs) | Tork (Nm) |
|---|---|---|---|---|
| Toyota Camry 2.5L (2018–2024) | A25A-FKS | 14 mm | 13 | 18 |
| Honda Civic 1.5T (2016–2024) | L15B7 | 14 mm | 13 | 18 |
| Ford F-150 5.0L V8 (2018–2024) | Çakal V8 | 14 mm | 11 | 15 |
| Chevrolet Silverado 5.3L V8 (2019–2024) | L84/L82 EcoTec3 | 14 mm | 15 | 20 |
| BMW 3 Serisi 2.0T (2019–2024) | B48 | 14 mm (tapered) | 11 | 15 |
| Subaru Outback 2,5L (2020–2024) | FB25 | 14 mm | 17.4 | 23.5 |
| Hyundai Elantra 2.0L (2021–2024) | Hayır 2.0 MPI | 14 mm | 15–22 | 20–30 |
Bu değerler yalnızca referans amaçlı verilmiştir. Üretim değişiklikleri bazen tork spesifikasyonlarında döngü ortasında güncellemelere yol açtığından, her zaman özel model yılınız ve donanım seviyeniz için resmi servis kılavuzuna çapraz referans verin.
Isı aralığı, bujinizin doğru torkta takıldıktan sonra ne kadar süre ve ne kadar iyi performans göstereceğini etkileyen ayrı fakat bağlantılı bir kavramdır. Bir bujinin ısı aralığı, yalıtkan burnunun uzunluğuna göre derecelendirilen yanma ısısını dağıtma yeteneğini tanımlar.
"Soğuk" bir fişin kısa bir yalıtkan burnu vardır ve ısıyı hızla dağıtarak ucu daha soğuk tutar. Bunlar, yanma sıcaklıklarının yüksek olduğu yüksek performanslı veya turboşarjlı motorlarda kullanılır. "Sıcak" bujinin daha uzun bir yalıtkan burnu vardır ve daha fazla ısı tutar; ucu yavaş hızlı, düşük yüklü motorlarda kendi kendini temizleyecek kadar sıcak tutarak karbon kirlenmesini önler.
Tork bağlantısı: Bir tapa doğru torkta takılırsa ancak yanlış ısı aralığı kullanılırsa, buji, sıkıştırma kuvveti ne olursa olsun ısıyı başa verimli bir şekilde aktarmayacaktır. Çok sıcak çalışan bir buji, hava-yakıt karışımını önceden ateşleyebilir (motor vuruntusuna veya uğultusuna neden olur), çok soğuk çalışan bir buji ise karbon birikintileri nedeniyle hızla kirlenir.
Isı aralığı her üretici tarafından farklı şekilde belirlenir. NGK bir sayı sistemi kullanır; düşük sayılar daha soğuk bujileri gösterir (örneğin, NGK BKR5E, NGK BKR6E'den daha soğuktur), Denso ise tam tersi kuralı kullanır; daha yüksek sayılar daha soğuk bujileri gösterir . Özel uygulamanız için daima üreticinin ısı aralığı tablosunu kontrol edin.
Doğru araçlara sahip olmak, profesyonel kalitede kurulum ile tahmin oyunu arasındaki farkı yaratır. İşte aslında ihtiyacınız olan şey:
3/8 inç tahrikli tıklama tipi veya kiriş tipi tork anahtarı, buji montajı için standarttır. Bujilerin tork aralığı (tipik olarak 8-30 ft-lbs), birçok ucuz tork anahtarının hatalı olduğu alt aralığa girer. Çalışma aralığına sahip bir anahtar seçin 5-75 ft-lbs aletin doğru orta aralığında çalıştığınızdan emin olmak için. Dijital tork anahtarları, gerçek zamanlı geri bildirim ve doğruluk onayı isteyen DIY'ciler için mükemmel bir seçenektir.
Kauçuk uçlu bir buji soketi kullanın; bu, seramik yalıtkanı kavrar ve takma veya sökme sırasında çatlamasını önler. Yaygın boyutlar çoğu Amerikan aracı için 5/8 inç (16 mm) ve birçok ithalat uygulaması için 9/16 inçtir (14 mm). Kauçuk ek parçası olmayan standart bir soketin kullanılması yalıtkanın çatlamasına neden olabilir.
Derin buji kuyularında veya garip açılarda (V6 ve V8 motorlarda yaygındır) 3-6 inçlik bir uzatma ve bir yalpalama veya üniversal mafsallı soket adaptörü, dişlere veya yalıtkanlara zarar verebilecek yanal kuvvet uygulamadan bujiye ulaşmak için gereklidir.
Durmuş veya buji deliklerinde korozyon veya karbon birikmesi belirtileri görülen bir motora buji takıyorsanız, takmadan önce dişleri temizlemek için bir diş açıcı (kesme kılavuzu değil) kullanın. Bu, uygulanan torkun artıklardan kaynaklanan diş sürtünmesinin üstesinden gelmek yerine aslında sıkıştırma kuvvetine dönüşmesini sağlar.
Kurulumdan önce buji boşluğunu kontrol etmek ve ayarlamak için gereklidir. Tel tipi sentil mastarları, modern motorlarda yaygın olan dar boşluklar için, aşınmış veya yuvarlatılmış elektrot boşluklarında yapay olarak dar okumalar verebilen düz bıçaklı mastarlardan daha doğrudur.
Turboşarjlı motorlar, süperşarjlı motorlar ve yüksek performanslı doğal emişli motorlar, bujileri standart binek araç uygulamalarına göre daha zorlu koşullara maruz bırakır. Bu, buji seçimi ve kurulumunun çeşitli yönlerini etkiler:
Takviyeli motorlar (turbo veya süperşarjlı), doğal emişli motorlardan önemli ölçüde daha yüksek silindir basınçları üretebilir; bazen bu basıncı aşabilir. 1.500–2.000 psi (103–138 bar) Tipik bir NA motordaki 600-1.000 psi ile karşılaştırıldığında yüksek takviye performansı uygulamalarında. Bu artan basınç, tapayı ve sızdırmazlık yüzeylerini daha da zorlayarak doğru tork ve conta bütünlüğünü daha da kritik hale getirir.
Performans uygulamaları genellikle fabrika spesifikasyonuna kıyasla bir veya iki adımlı daha soğuk bir tapa ısı aralığı gerektirir. Örneğin, NGK BKR6E stoğu kullanan ve 15 psi basınçla çalışan bir motor, sürekli yüksek yükte çalışma için bir BKR7E veya BKR8E gerektirebilir. Bu, tork spesifikasyonunu değiştirmez ancak patlamayı ve erken ateşlemeyi önlemek için doğru şekilde eşleştirilmesi gerekir.
Yüksek performanslı motorlarda birinci sınıf iridyum bujilerinin bile stok uygulamalardaki tipik 60.000-100.000 mil yerine her 20.000-30.000 milde bir değiştirilmesi gerekebilir. Daha sık çıkarma ve yeniden takma döngüleri, diş durumunun yakından izlenmesi gerektiği anlamına gelir; yukarıda bahsedilen iplik takip aracı daha da önemli hale gelir.
Titreşim seviyelerinin aşırı olduğu yarış uygulamalarında, bazı motor üreticileri, yüksek titreşimli ortamlarda bile kenetlemeyi sürdürmek için az miktarda diş tutucu (standart Loctite değil, amaca yönelik olarak üretilmiş yüksek sıcaklıklı tapa sızdırmazlık maddesi) uygular. Bu durumlarda tork özellikleri motor üreticisi tarafından sağlanır ve standart OEM yönergelerinden farklı olabilir.
Eski bujilerin, özellikle de alüminyum başlıklardan ve özellikle uzun servis aralıklarından sonra çıkarılması, birçok motorun dişlerinin hasar görmesine neden olur. Çelik tapa ile alüminyum kafa arasındaki galvanik korozyon ve tapayı hafifçe kafaya kaynaklayan termal döngülerin birleşimi, orijinal kurulum torkundan çok daha yüksek sökme torklarına yol açabilir.
Buji boşluğu (merkez elektrot ile toprak elektrotu arasındaki mesafe) doğrudan kıvılcım çekirdeğinin boyutunu kontrol eder ve yanma verimliliği, yakıt ekonomisi ve emisyonlar üzerinde önemli etkilere sahiptir. Çoğu modern araç üreticisi, aralarındaki boşlukları belirtir. 0,028 ve 0,060 inç (0,7–1,5 mm) ancak bazı yüksek performanslı uygulamalar 0,080 inç (2,0 mm) kadar büyük boşluklar çalıştırır.
Daha geniş bir aralık genellikle hava-yakıt karışımını daha eksiksiz ve daha tutarlı bir şekilde ateşleyen daha büyük, daha güçlü bir kıvılcım üretir. Bununla birlikte, ateşleme sisteminin bobin çıkış voltajı için çok geniş bir boşluk, teklemelere neden olacaktır; bobin, daha geniş boşluğu atlamak için yeterli voltajı üretemez. Bu, daha az güçlü bobinlere sahip eski ateşleme sistemlerinde özellikle önemlidir.
Bobinin ateşlenmesi için daha dar bir aralık daha kolaydır, ancak zayıf ateşleyemeyen veya karışımları güvenilir bir şekilde seyreltemeyen daha küçük bir kıvılcım üretir; bu, hafif yük altında zayıf yanma stratejileri kullanan modern doğrudan enjeksiyonlu motorlarda bir sorundur.
İridyum ve lazer kaynaklı platin bujilerin orta elektrotları boşluğu ayarlamak için bükülmemelidir. Bu fişleri daima yalnızca toprak elektrodunu bükerek ayarlayın ve bunu bir tornavida veya başka bir el yapımı kolla değil, amaca yönelik bir boşluk aletiyle yapın.
Değiştirme aralıkları fiş tipine ve uygulamaya göre büyük ölçüde değişiklik gösterir. Hizmet ömrünün ötesinde bir fişin kullanılması, boşluk erozyonunun artmasına (elektrotlar zamanla aşınır, aralığın spesifikasyonun ötesinde genişlemesine), ateşleme voltajı gereksinimlerinin artmasına, daha zor çalıştırmaya, daha kötü yakıt ekonomisine ve artan emisyonlara neden olur.
| Fiş Tipi | Tipik Değiştirme Aralığı | Notlar |
|---|---|---|
| Bakır | 10.000–20.000 mil | En kısa ömür; eski veya performanslı motorlar için en iyisi |
| Tek Platin | 30.000–60.000 mil | Çoğu DIS (dağıtıcısız ateşleme) sistemi için uygundur |
| Çift Platin | 60.000–100.000 mil | Distribütör tipi ateşlemelerde tercih edilir; her iki elektrotta da platin |
| İridyum | 60.000–120.000 mil | En uzun ömür; en iyi genel performans; COP sistemlerinde kullanılır |
Fiş durumu okuması (çıkarılan bir fişteki birikintilerin ve elektrot durumunun incelenmesi) değerli teşhis bilgileri sağlar. Yalıtkanın burnundaki açık ten rengi veya gri birikinti normal yanmanın göstergesidir. Siyah, isli tortular zengin bir karışıma veya yağ kirliliğine işaret eder. Beyaz veya kabarmış porselen aşırı ısınmayı gösterir; bu da yanlış bir ısı aralığına, zayıf karışıma veya patlamaya işaret edebilir.
Alüminyum kafaya takılan 14 mm'lik düz yataklı buji için tipik tork aralığı şu şekildedir: 13–17 ft-lb (18–23 Nm) . Bununla birlikte, bazı üreticiler belirli alüminyum alaşımlı kafalar için 11 ft-lbs kadar düşük bir değer belirtmektedir. Onaylanan rakam için daima aracınızın servis kılavuzuna bakın.
Teknik olarak evet, yukarıda açıklanan tam oturma yöntemini kullanarak, ancak alüminyum kafalar ve herhangi bir yüksek değerli motor için kalibre edilmiş bir tork anahtarı şiddetle tavsiye edilir. Sıkma sonrası dönüş yöntemi, özellikle deneyimsiz teknisyenler için daha fazla yetersiz veya aşırı sıkma riski taşır.
Çoğu modern buji için (NGK, Denso, Bosch) cevap hayırdır. Bu tapalar, tutukluk önleyici bileşik olmadan tutukluğu önlemek üzere tasarlanmış nikel veya çinko kaplı dişlerle birlikte gelir. Tutukluğu önleyici uygulama ve standart tork spesifikasyonunun kullanılması, %20 aşırı sıkma alüminyum dişlerin soyulması riskini taşır. Kaplamasız bujilerde (bazı bakır yarış bujileri gibi) tutukluk önleyici kullanıyorsanız, tork spesifikasyonunu %10-15 oranında azaltın.
Sıcak alüminyum kafaya tapa takmak iki nedenden dolayı risklidir: alüminyum sıcakken en yumuşak halindedir (sıcaklıkla akma mukavemeti azalır), diş soyulma olasılığını artırır; ve başlığın termal genleşmesi, motor soğuduktan sonra bujinin amaçlanandan daha yüksek bir sıkma yüküne maruz kalacağı ve potansiyel olarak ileride çıkarılmasını çok zorlaştıracağı anlamına gelir.
Dişin sıyrıldığının işaretleri şunlardır: ilk birkaç dişten sonra bujinin dirençsiz dönmesi, tork anahtarının spesifikasyona beklenenden çok daha erken ulaşması (veya hiçbir zaman direnç sağlamaması), o silindirdeki kompresyon değerlerinin anormal derecede düşük olması veya motor çalıştırıldıktan sonra buji deliğinin çevresinde egzoz gazlarının görülmesi veya duyulması. İpliklerin sıyrıldığından şüpheleniyorsanız derhal durun ve motoru çalıştırmayın; gevşek bir fiş tamamen patlayabilir.
Genellikle hayır - tork özellikleri markaya göre değil diş geometrisine ve kafa malzemesine göre belirlenir. Aynı 14 mm dişli, aynı yuva tipine sahip ve aynı kafaya takılan bir NGK ve Denso fişi aynı torku gerektirir. Markaya özel tork tabloları esas olarak tapa kaplamasındaki değişiklikleri hesaba katmak için mevcuttur, ancak farklar küçüktür.
Evet. Aşırı torklama bujinin seramik yalıtkanını çatlatabilir ve kıvılcımın elektrot boşluğu yerine çatlak boyunca ilerlemesine neden olabilir. Bu, tutarsız ateşlemeye, tekleme kodlarına (OBD-II sistemlerinde P030X), kaba rölantiye ve düşük güç çıkışına neden olur.
Daha önce kullanılmış bir bujiyi sıkıştırılmış (kullanılmış) contayla yeniden takarken, yaklaşık olarak Parmakla sıktıktan sonra 1/8 tur (45 derece) ek dönüş yeni fişler için kullanılan tam 1/2 ila 2/3 dönüş yerine. Tork anahtarı kullanılıyorsa teknik özellikler yenisiyle aynıdır; ancak conta zaten ayarlı olduğundan, tapa, yeni bir tapanın gerektirdiğinden çok daha az açısal hareketle belirtilen torka ulaşacaktır.
Evet - ve motorların genellikle çok ince diş kavrama derinliğine (bazen 4-5 diş dönüşü kadar az) sahip alüminyum silindir kafalarıyla havayla soğutulduğu motosiklet uygulamalarında özellikle önemlidir. Birçok motosiklet üreticisi, aynı diş boyutu için otomotiv eşdeğerlerinden önemli ölçüde daha düşük tork özellikleri yayınlamaktadır. Her zaman motosikletinizin servis kılavuzundaki teknik özellikleri kullanın ve otomotiv tork değerlerini asla bir motosiklet motoruna uygulamayın.
Bujinin altıgen boyutu ve soket boyutu diş çapından farklıdır. Çoğu 14 mm dişli tapa, soket için 5/8 inç (16 mm) altıgen kullanırken, birçok 12 mm dişli tapa, 9/16 inç (14 mm) veya 5/8 inç altıgen kullanır. Çalışmaya başlamadan önce fişin üst kısmını kontrol edin - altıgen boyutu görülebilir - veya doğru soket boyutunu onaylamak için çapraz referans tablosundaki parça numarasına bakın.