

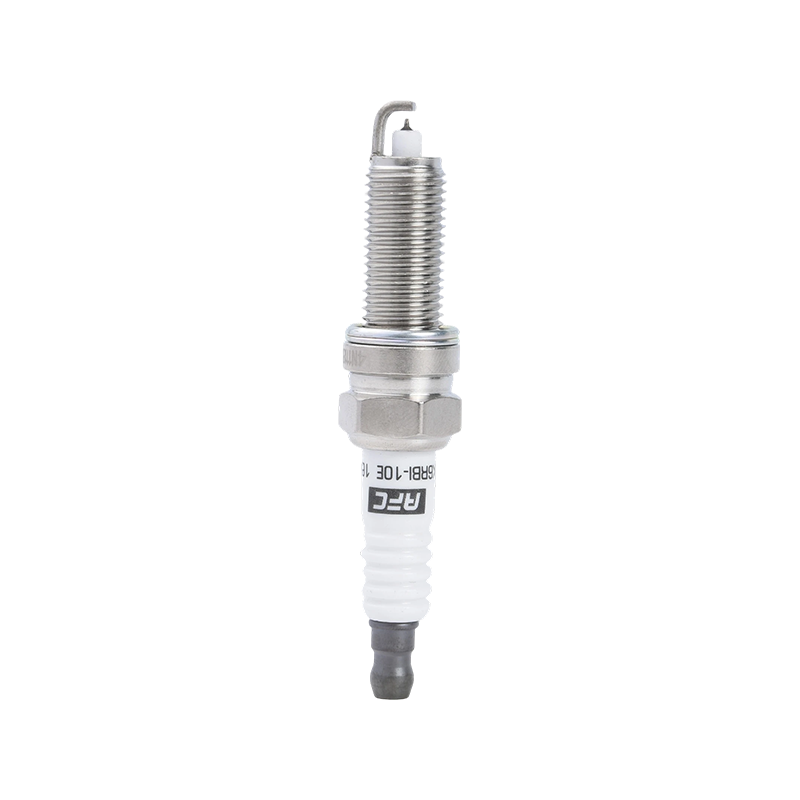
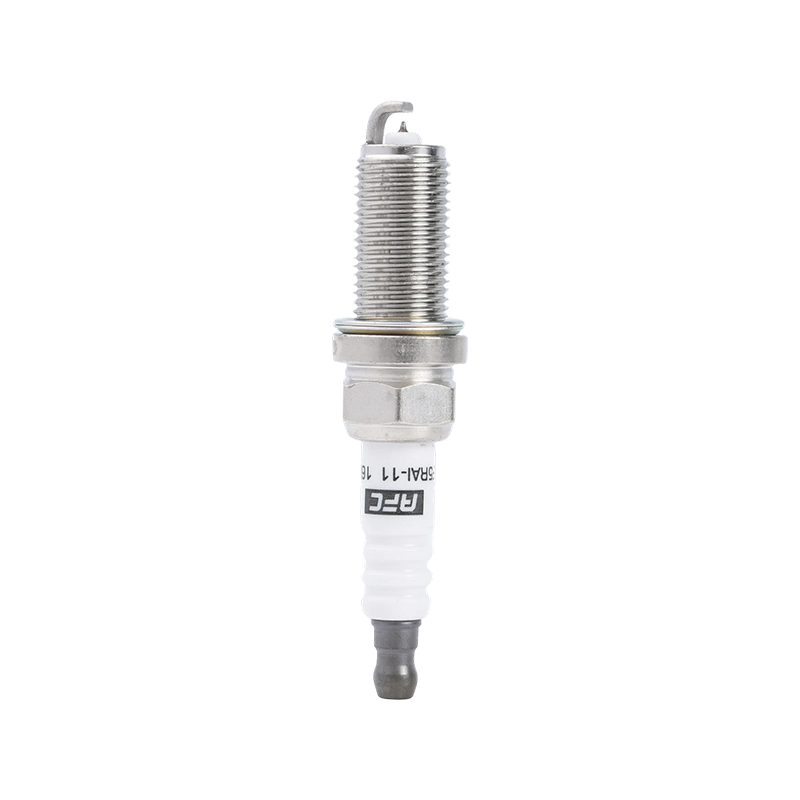
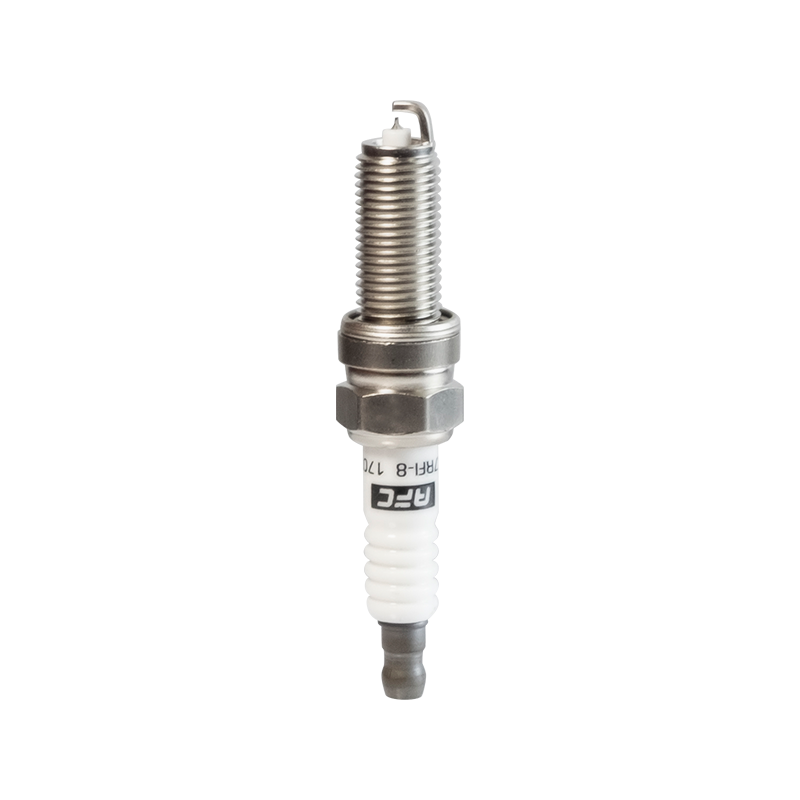
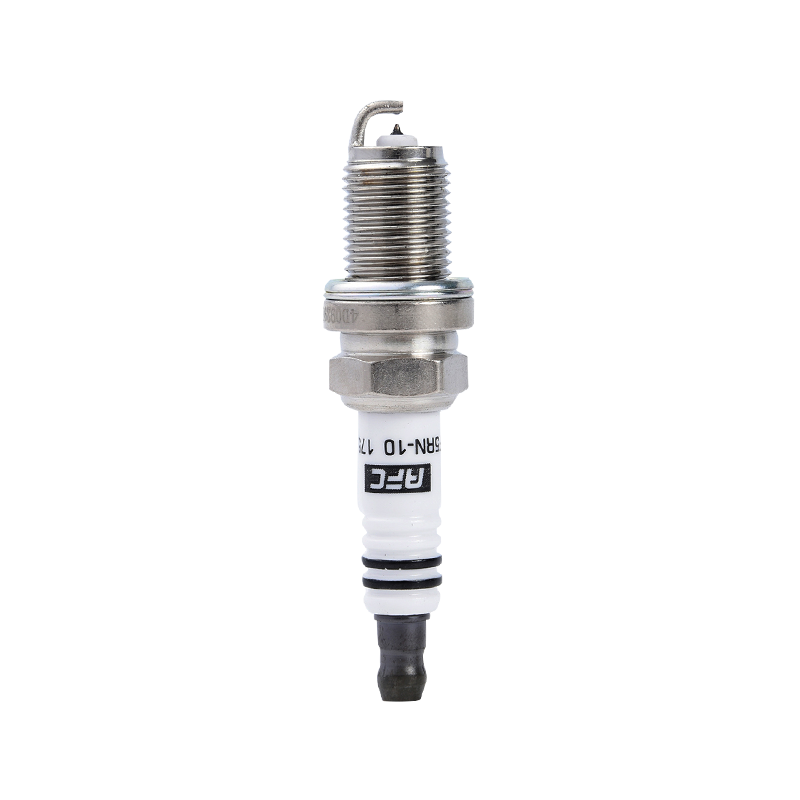
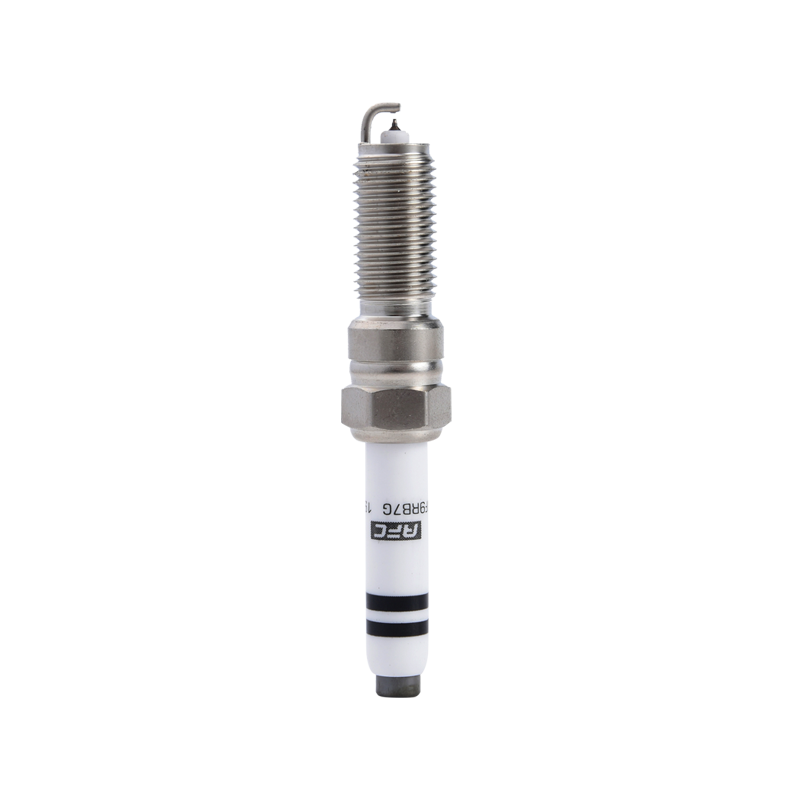
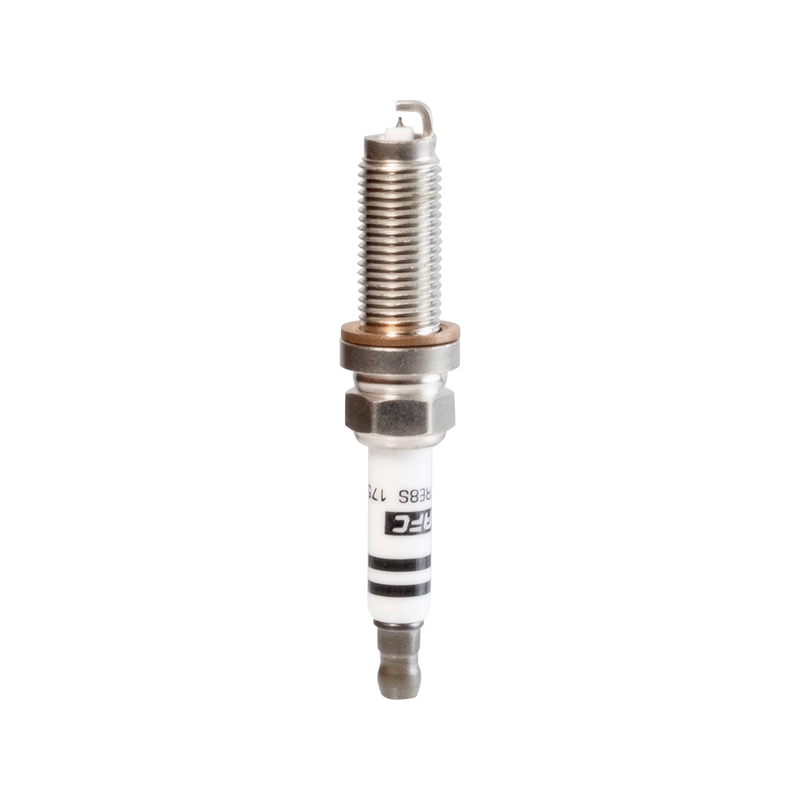
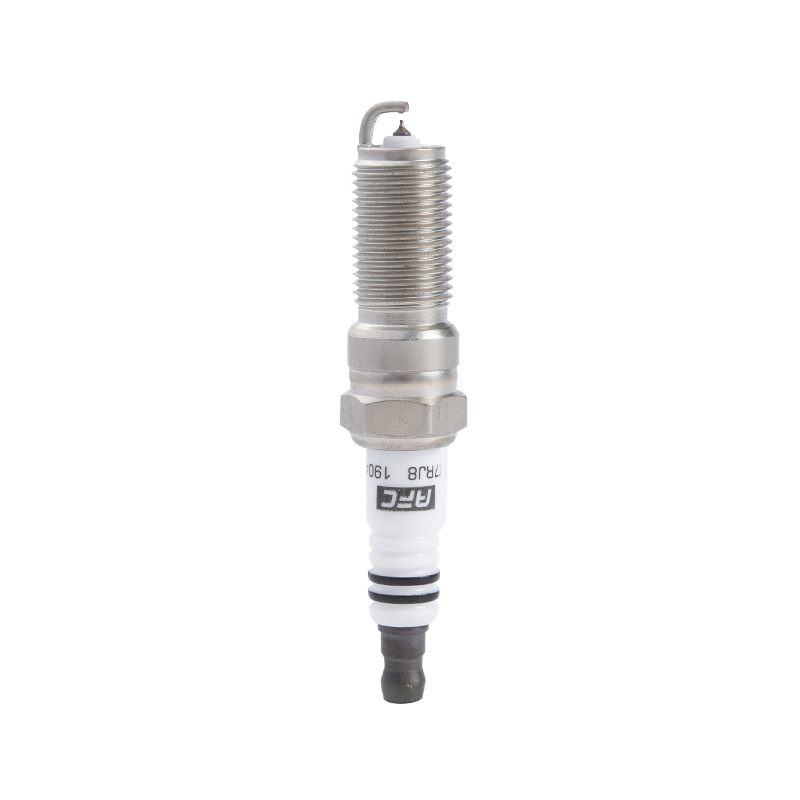
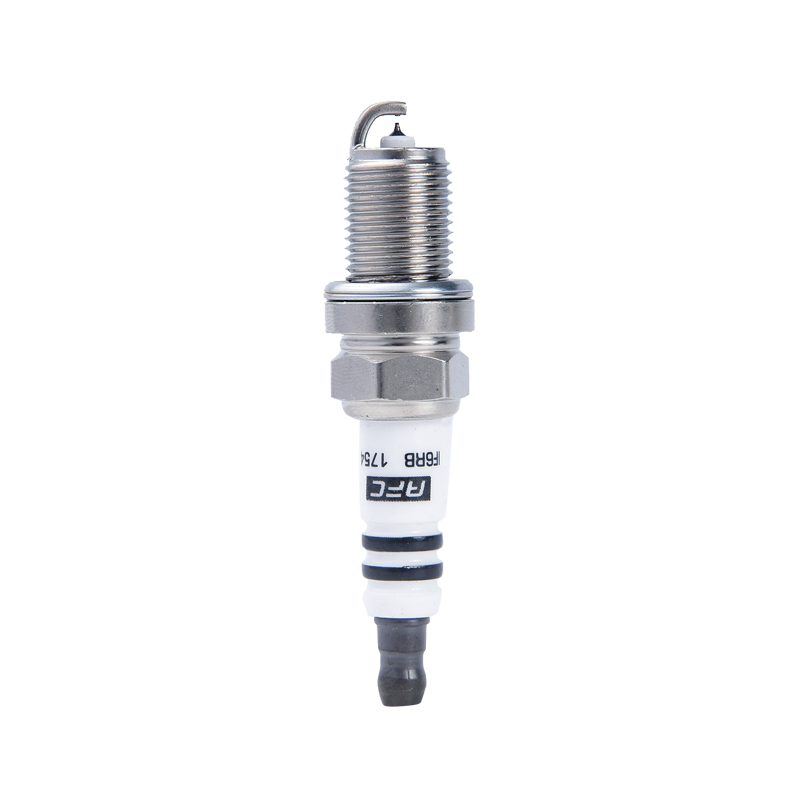
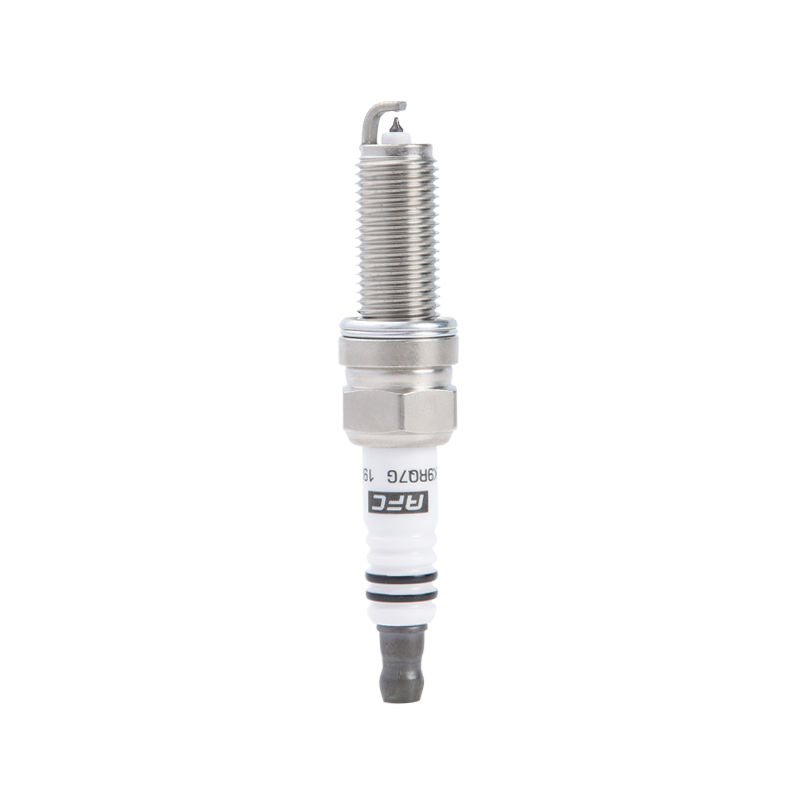
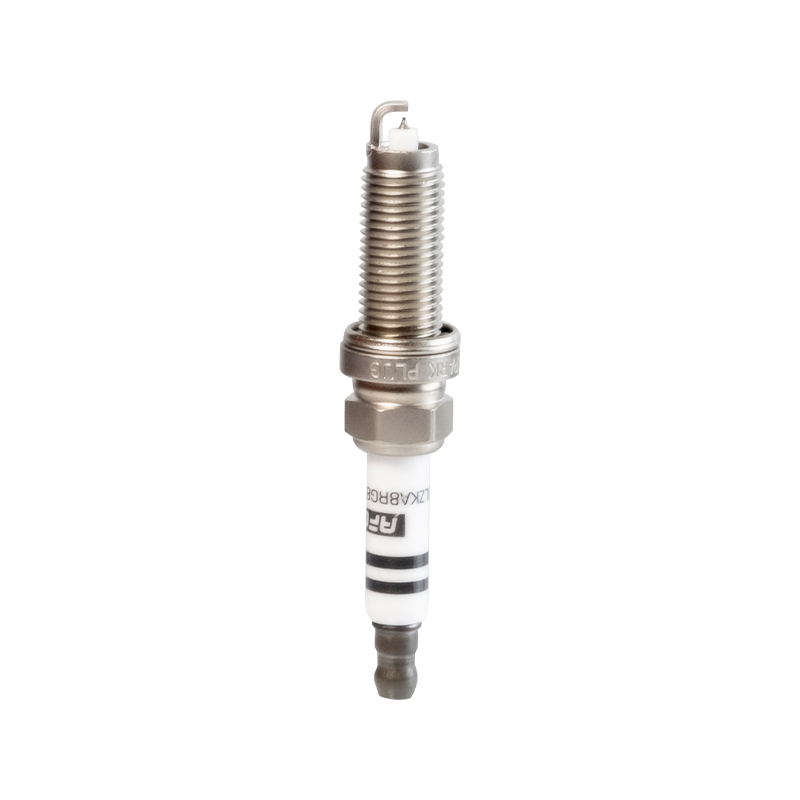
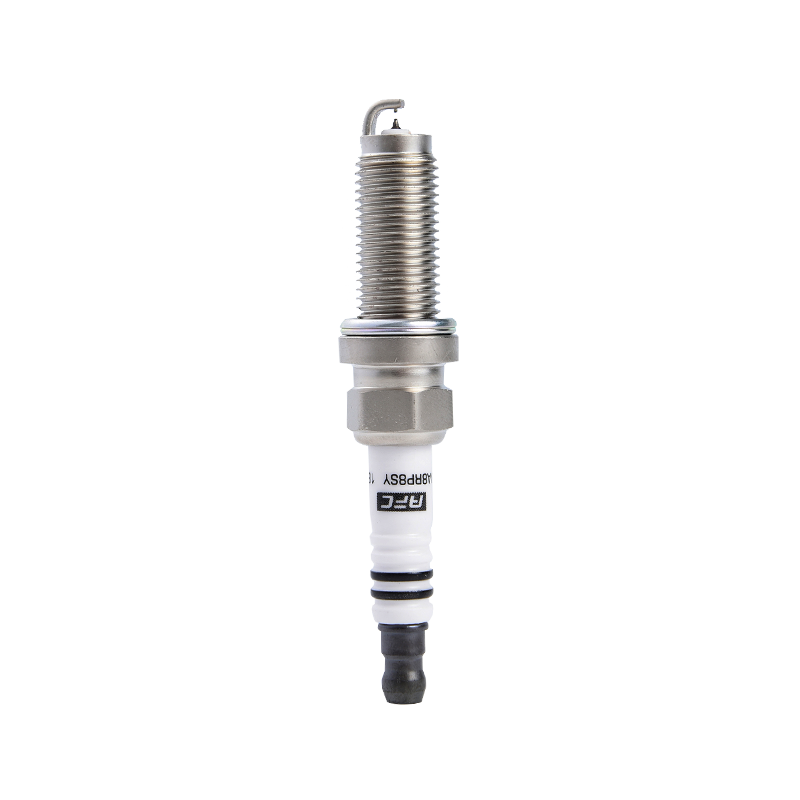
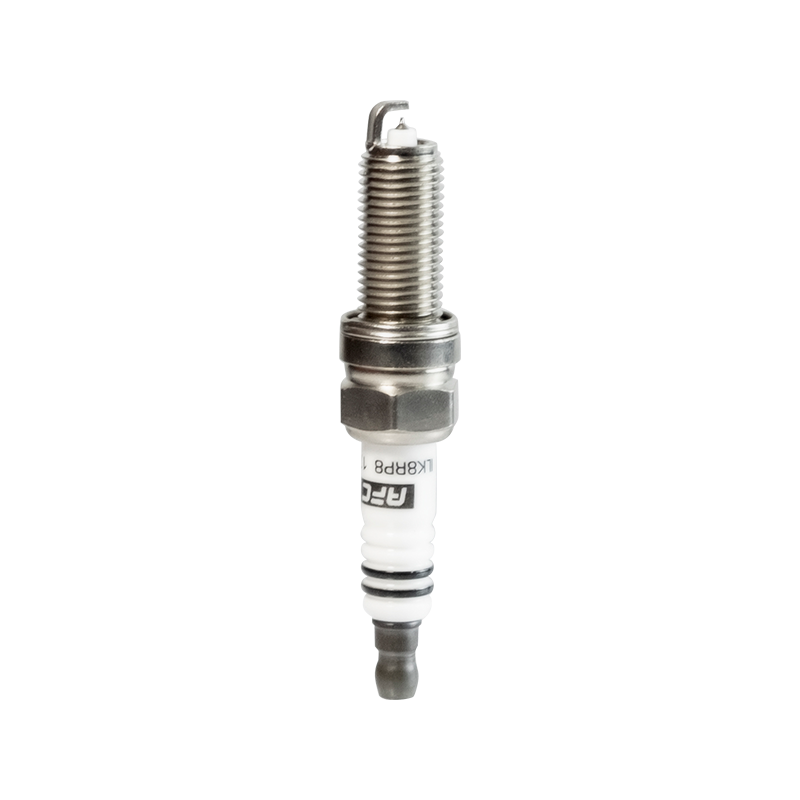

Kompakt sedanlardan turboşarjlı SUV'lara kadar Kore araçları, sıkı mühendislik toleransları ve zorlu ateşleme gereksinimleri nedeniyle küresel bir itibar kazanmıştır. Kore otomobilleri için iridyum bujisi bu taleplere kesin yanıt haline geldi: Kore'nin yüksek devirli güç aktarma organlarında tutarlı yanmayı sürdüren ultra ince iridyum merkez elektrodu etrafında tasarlanmış bir bileşen. Geleneksel bakır veya platin alternatiflerinden farklı olarak iridyum uçlu bujiler, Koreli OEM mühendislerinin fabrikadan giderek daha fazla belirlediği daha keskin, daha konsantre bir kıvılcım sağlar; bu da satış sonrası pazarı ve OEM iridyum segmentini küresel buji endüstrisinde en hızlı hareket eden nişlerden biri haline getirir.
Kore Motorları Neden Bujilerin Sınırını Zorluyor?
Modern Kore güç aktarma organlarının (turboşarjlı GDI üniteleri, Atkinson çevrimli hibritler ve yüksek sıkıştırmalı, doğal emişli dörtlü) hepsi ortak bir özelliği paylaşıyor: ateşleme sistemini eski motor tasarımlarına göre daha fazla zorluyorlar. Turboşarjlı Kore motorlarındaki silindir basınçları aşılabilir 200 bar yanma sırasında, elektrot malzemesinin geleneksel tıkaçlardan daha hızlı soyulduğu bir durum.
İridyumun erime noktası 2.446°C — platinden yaklaşık 700 °C daha yüksek — malzemenin bu koşullara minimum elektrot aşınmasıyla dayanmasının nedeni budur. Sonuç, Koreli otomobil üreticilerinin sıklıkla belirttiği servis aralıkları boyunca korunan istikrarlı kıvılcım enerjisidir. 60.000–100.000 kilometre iridyum fişler için, bakır eşdeğerleri için 30.000-40.000 km.
Elektrot Malzemesi Erime Noktası Karşılaştırması (°C)
Kore Donanımlı İridyum Fişler için Temel Teknik Parametreler
Her iridyum bujisi her Kore motoruna uygun değildir. Diş adımı, erişim mesafesi, ısı aralığı ve elektrot geometrisi silindir kapağı tasarımıyla tam olarak eşleşmelidir. Aşağıda alıcıların ve tamircilerin kurulumdan önce doğrulaması gereken en yaygın spesifikasyon parametreleri bulunmaktadır.
| Parametre | Tipik Aralık (Kore OEM) | Notlar |
|---|---|---|
| Konu Boyutu | M12 × 1,25 / M14 × 1,25 | GDI motorlarında M14 baskın |
| Konu Erişimi | 19 mm / 26,5 mm | Motor modeline göre onaylayın |
| İridyum Electrode Diameter | 0,6 mm – 0,8 mm | Daha ince uç = daha düşük gerekli voltaj |
| Isı Aralığı | 5 – 7 (marka skalasına göre değişir) | Turboşarjlı motorlar daha soğuktur |
| Boşluk Ayarı | 0,7 mm – 1,1 mm | Fabrikadan önceden ayarlanmıştır; iridyum uçlarını yeniden aralamayın |
| Servis Aralığı | 60.000 – 100.000 kilometre | Sürüş koşullarına göre değişir |
Çoğu Teknisyenin Gözden Kaçtığı Bir Kural: İridyum Fişini Asla Yeniden Açmayın
Genellikle sadece 0,6 mm çapındaki ince iridyum ucu, bir boşluk aletinin mekanik gerilimi altında kırılır. Fişler önceden ayarlanmış olarak gelir. Boşluğun 0,1 mm bile yanlış şekilde ayarlanması elektrotun kırılmasına ve metal parçacıklarının yanma odasına girmesine neden olabilir.
Turboşarjlı Kore Motorları: Özel Bir Ateşleme Sorunu
Kore crossover'larında ve performans sedanlarında bulunan turboşarjlı GDI motorlar, bileşik bir ateşleme zorluğu ortaya çıkardı: artırılmış emme şarjı artı doğrudan yakıt enjeksiyonu, güvenilir bir şekilde ateşlemek için daha yüksek ateşleme enerjisi gerektiren daha zayıf, daha yoğun bir hava-yakıt karışımı anlamına gelir. Düşük ortam sıcaklıklarında soğuk çalıştırma, zorluğu daha da artırır.
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD, özellikle bu koşulları ele almak için turboşarjlı özel buji teknolojisini geliştirmek için yıllarını harcadı. Mühendislikleri, yüksek silindir basınçları altında istikrarlı ark oluşumunu korumaya odaklanırken, turboşarjlı doğrudan enjeksiyonlu motorların port enjeksiyonlu eşdeğerlerine göre daha kolay oluşturduğu birikinti kirlenmesine direnir.
İridyum ve Bakır Fiş: Performans Radarı
İddiaları Destekleyen Üretim
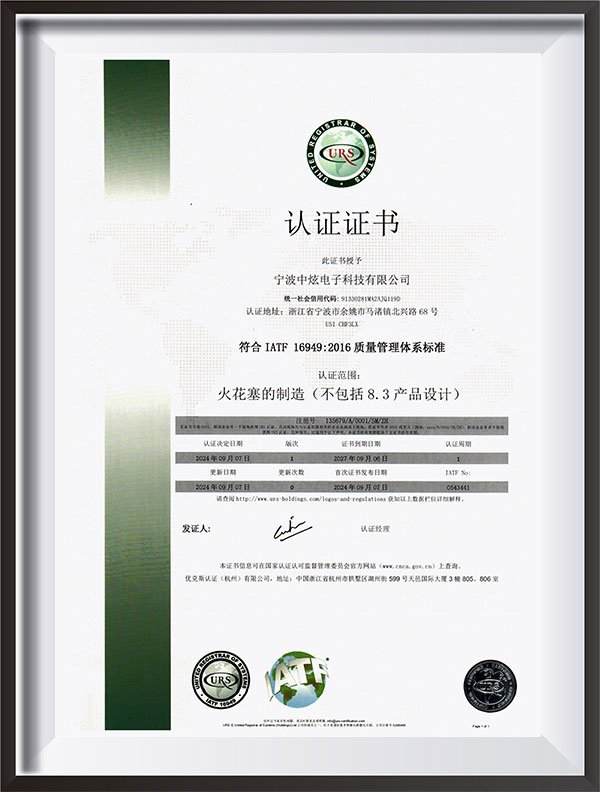
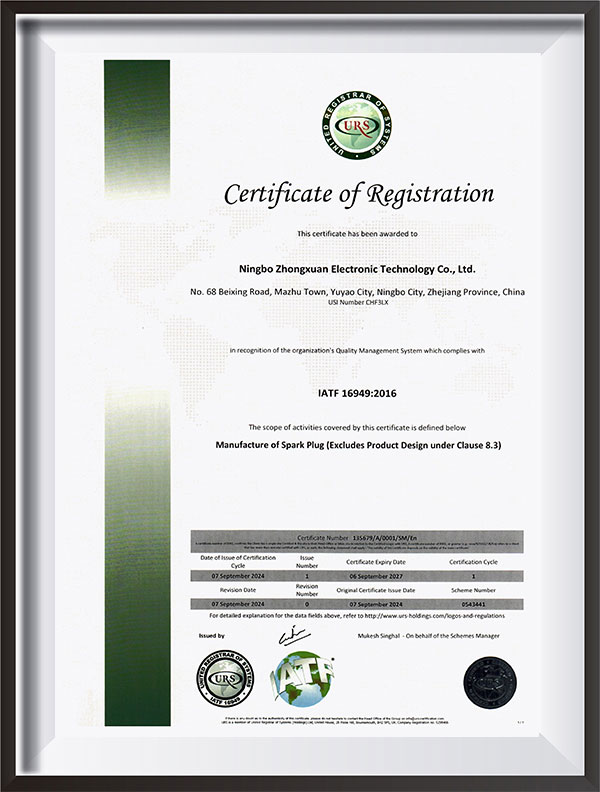
Buji endüstrisinde, spesifikasyon sayfası ile üretim hattından çıkanlar arasındaki boşluk çoğu zaman spesifikasyonun kendisinden daha önemlidir. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD, standartların üzerinde bir atölye işletmektedir. 12.000 metrekare birden fazla tam otomatik üretim hattıyla - iridyum elektrot işinin gerektirdiği milimetre altı toleransları tutacak kadar sıkı süreç kontrolüne olanak tanıyan bir ölçek.
Onların benimsenmesi olgun Japon soğuk yapıştırma teknolojisi ve galvanizleme işlemleri Kore otomobil donanımı bağlamında dikkate değerdir: Koreli OEM'ler tarihsel olarak ağırlıklı olarak Japon üretim süreci standartlarından yararlanmıştır, dolayısıyla benzer süreç disipliniyle üretilen bujiler bu araçların ateşleme sistemlerine daha güvenilir bir şekilde entegre olma eğilimindedir. Nikel kaplı kabuk kaplaması aynı zamanda kuzey iklimlerdeki Koreli araç sahiplerinin yüksek kilometreli buji değişimlerinde sıklıkla karşılaştıkları diş korozyonuna karşı da koruma sağlar.
Üretim Atölyesi Büyüklüğü: Endüstri Bağlamı (m²)
Doğrudan Ürün Kalitesine Dönüştüren Proses Yetenekleri
- Tam otomatik üretim hatları, arızaya en yatkın montaj adımı olan iridyum uç kaynağında insan müdahalesi farklılıklarını azaltır
- Japon proses geleneğinden alınan soğuk sızdırmazlık teknolojisi, seramik yalıtkan-kabuk bağlantısının termal döngü altında gaz sızdırmaz kalmasını sağlar
- Nikel plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- Birden fazla tam otomatik hat, tutarlı çıktı hacmine olanak tanır; bu, OEM düzeyindeki tedarik ilişkileri için kritik öneme sahiptir
Hizmet Ömrü Boyunca Elektrot Aşınması: İridyum ve Geleneksel
Elektrot erozyonu, tüm bujilerdeki birincil bozulma modudur. Merkez elektrot aşındıkça, fişi ateşlemek için gereken voltaj artar, bu da teklemelere ve zorlu çalışmaya yol açar. Aşağıdaki tablo, 100.000 km hizmet ömrü boyunca göreceli aşınma gidişatını göstermektedir.
Açıklayıcı elektrot boşluğu büyüme hızı — her elektrot türü için yayınlanmış malzeme erozyon oranlarına dayalı yönlü karşılaştırma.