

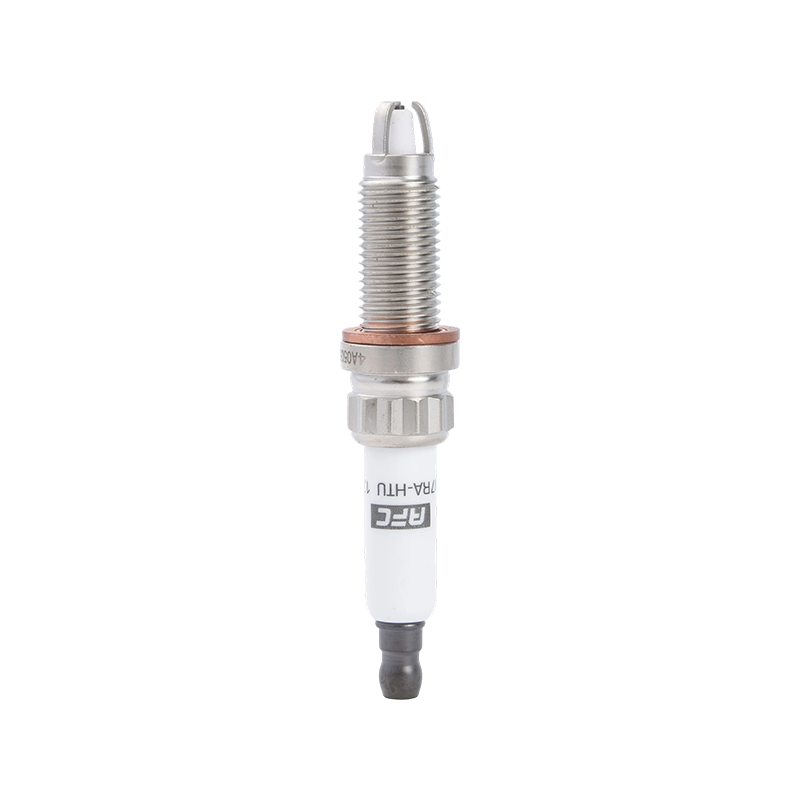
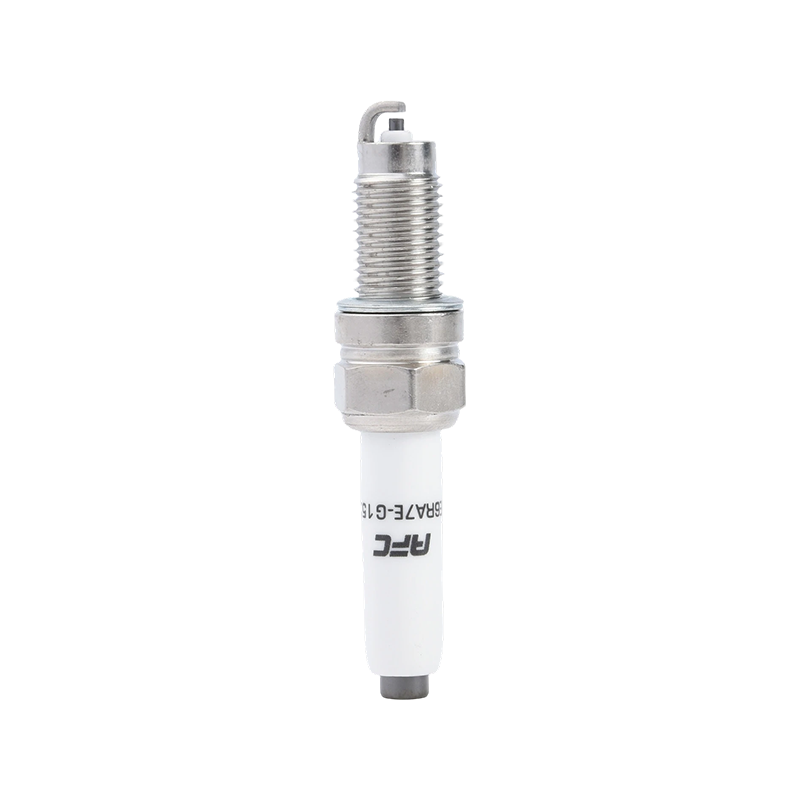
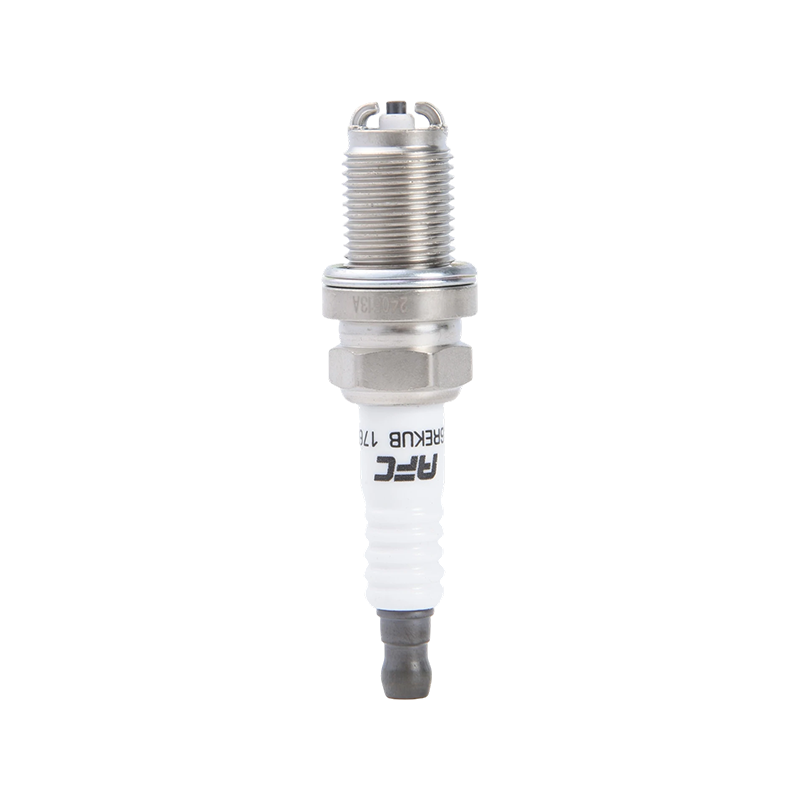
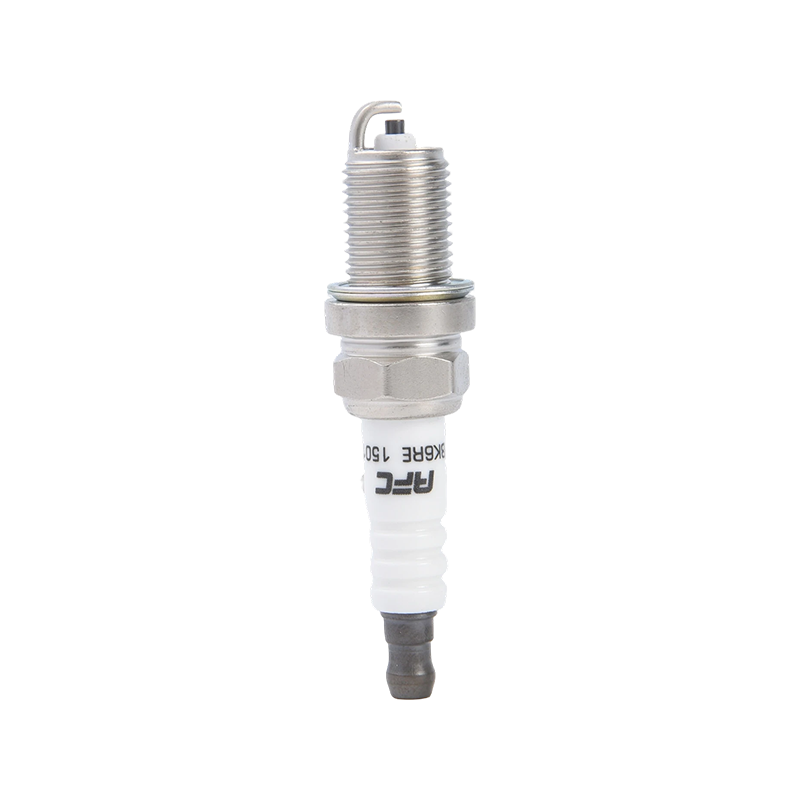
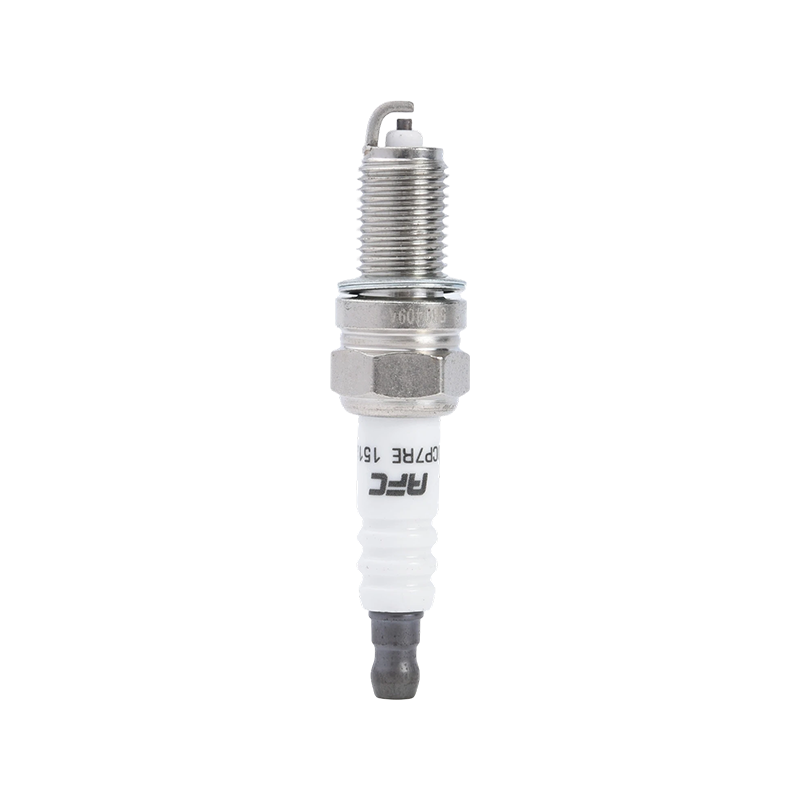
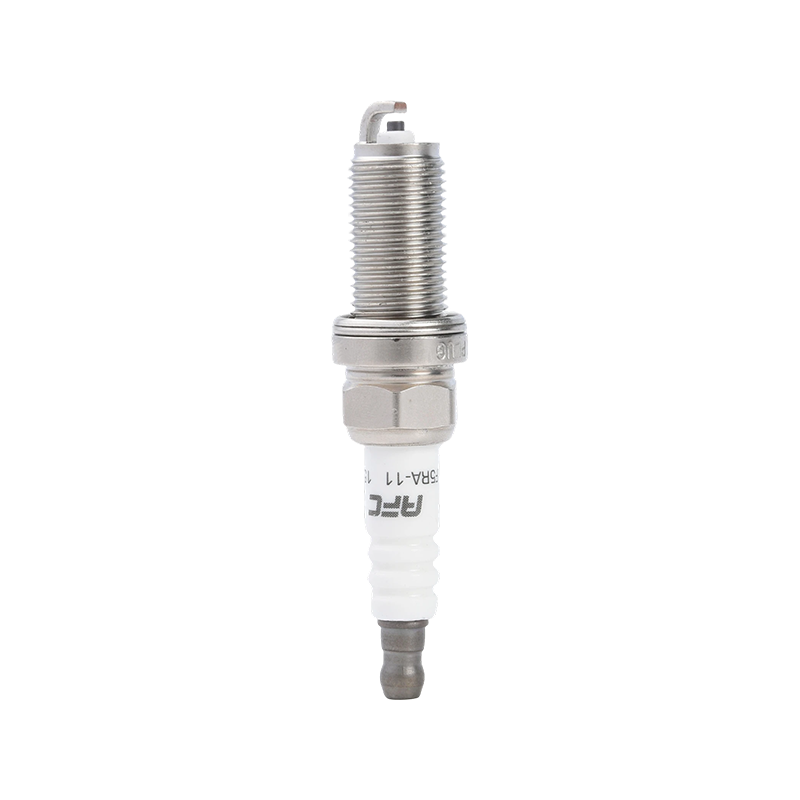
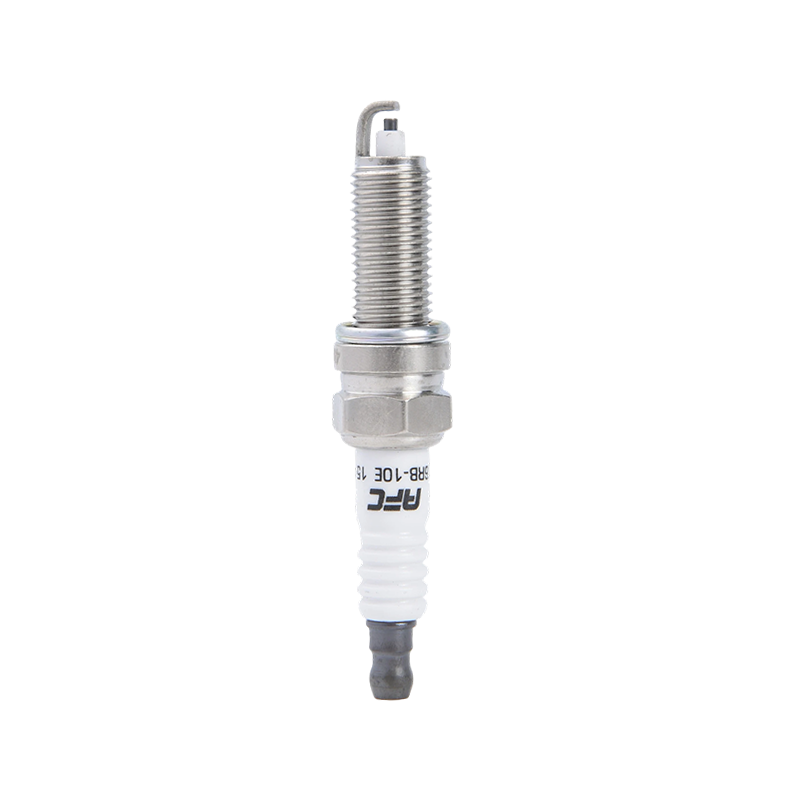
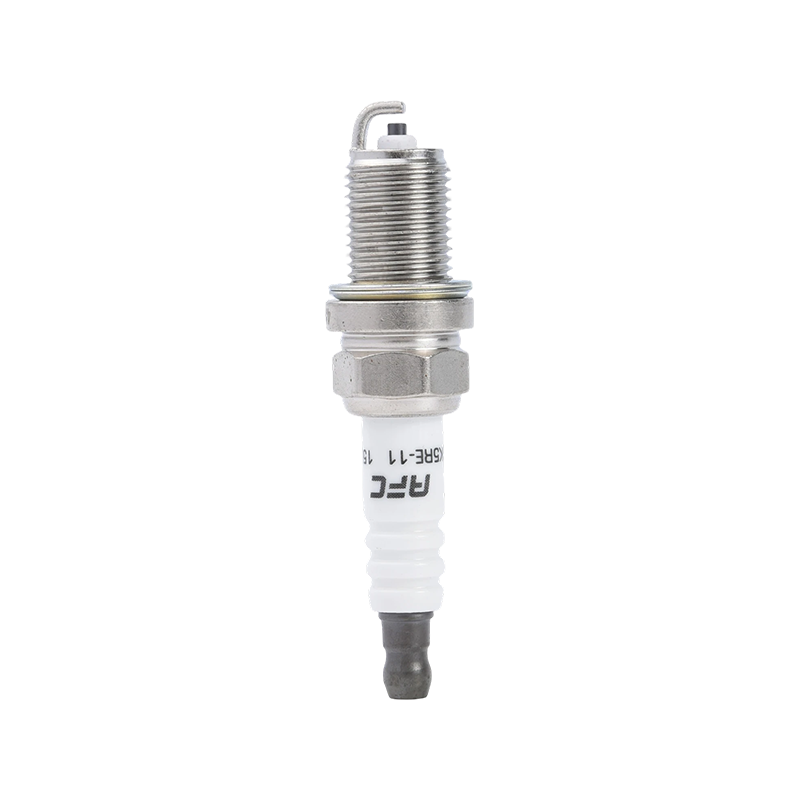
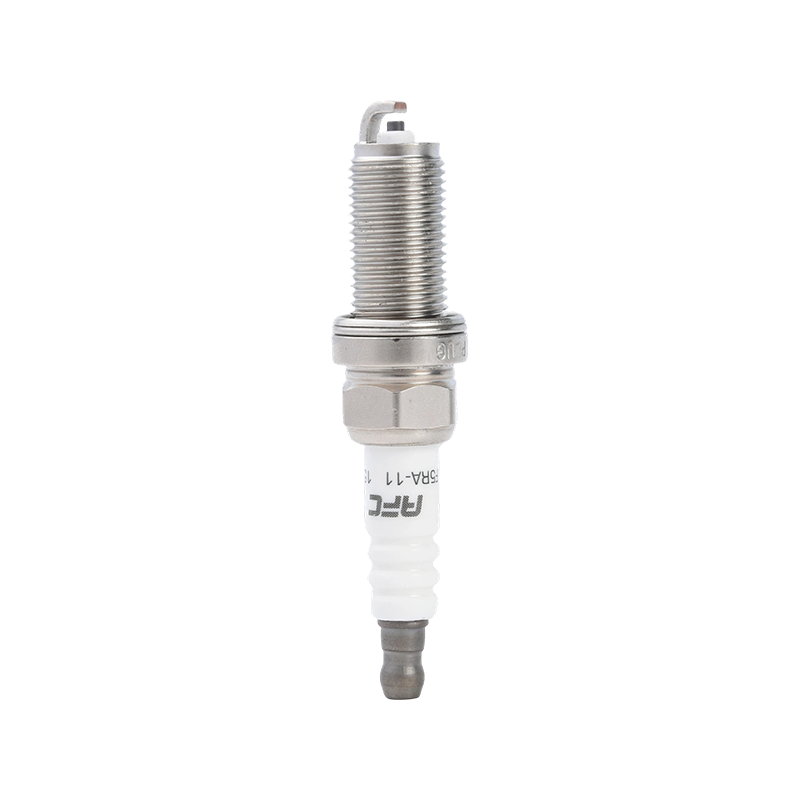
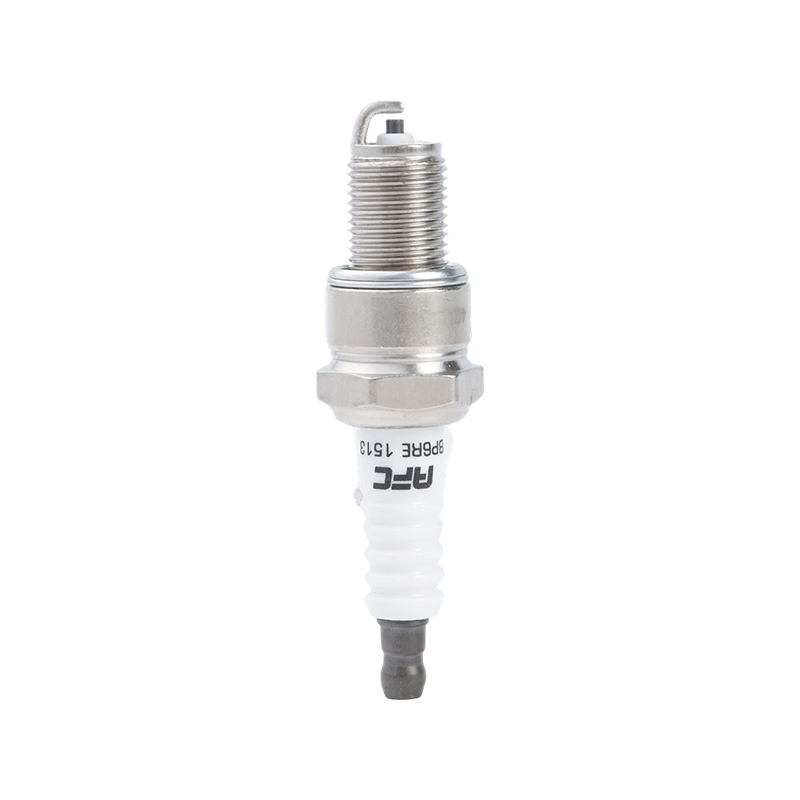
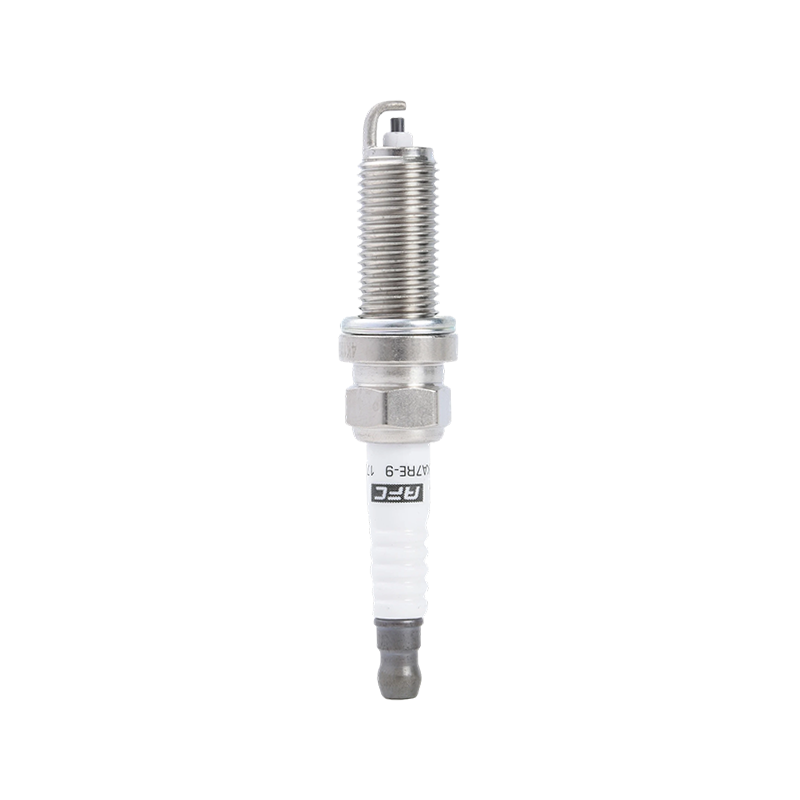
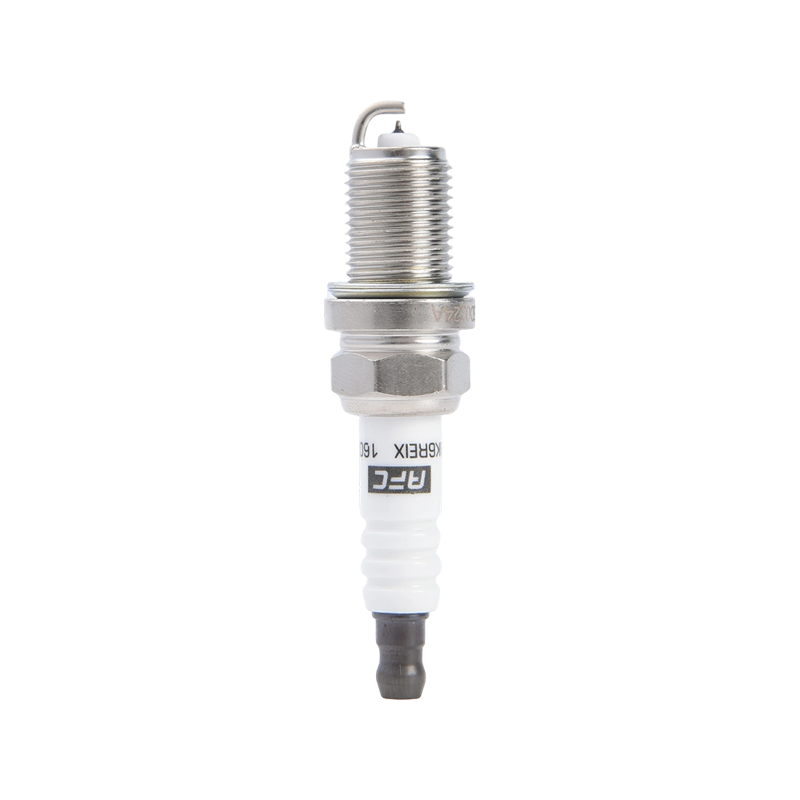
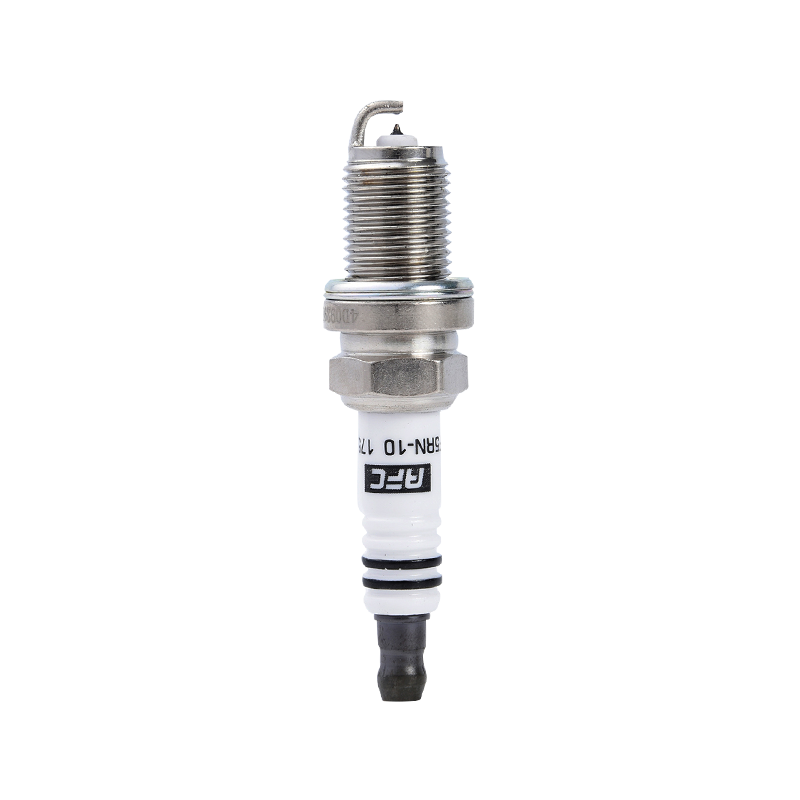
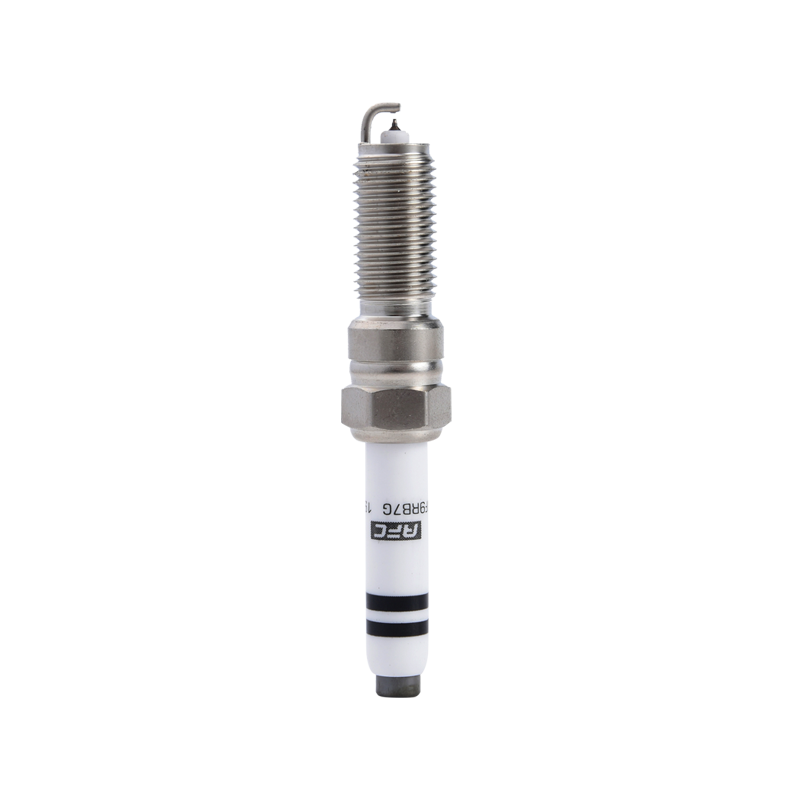
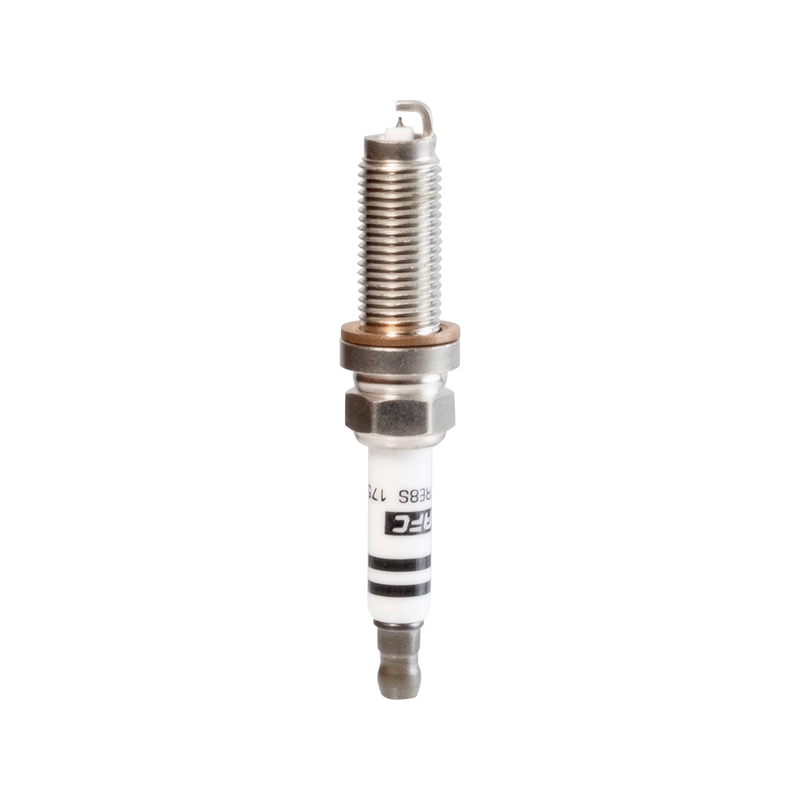
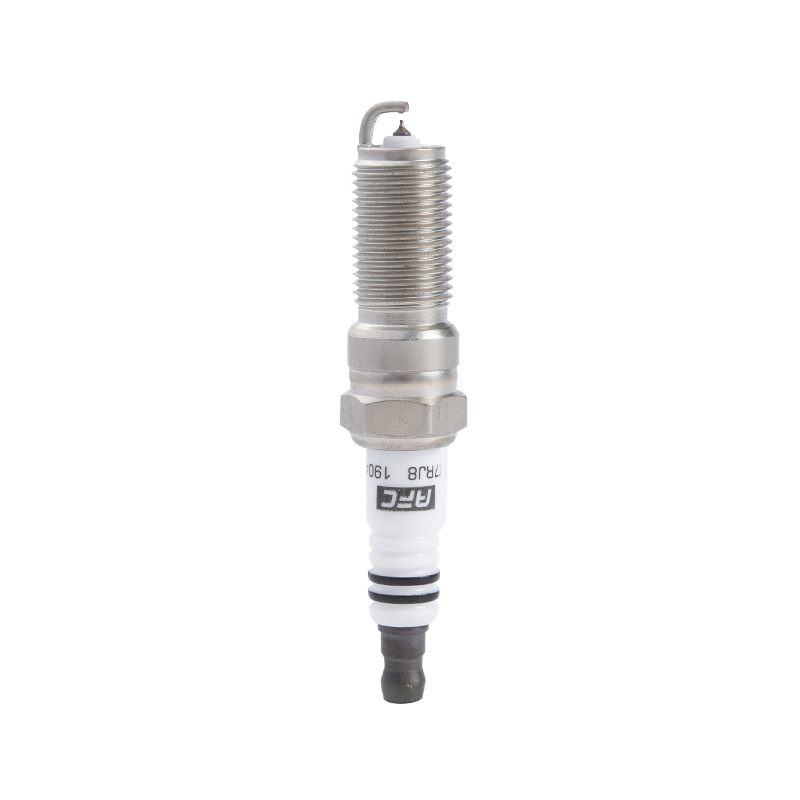
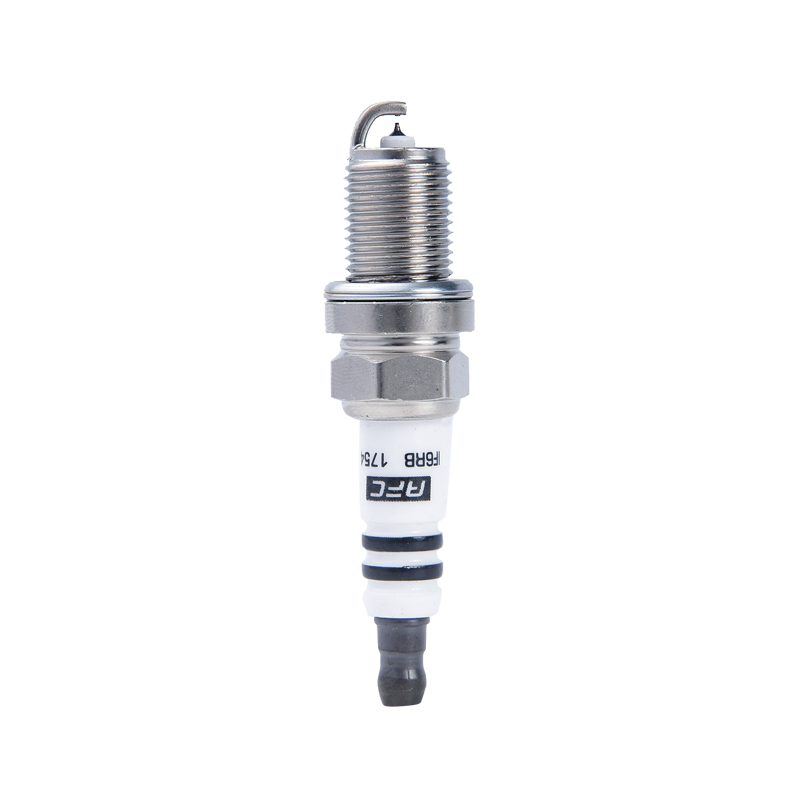
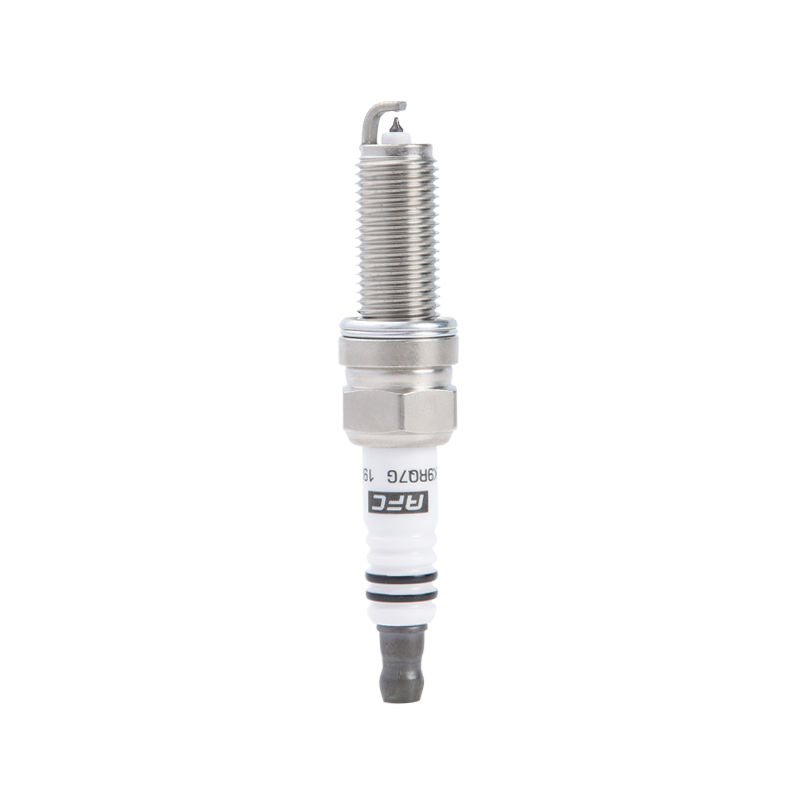
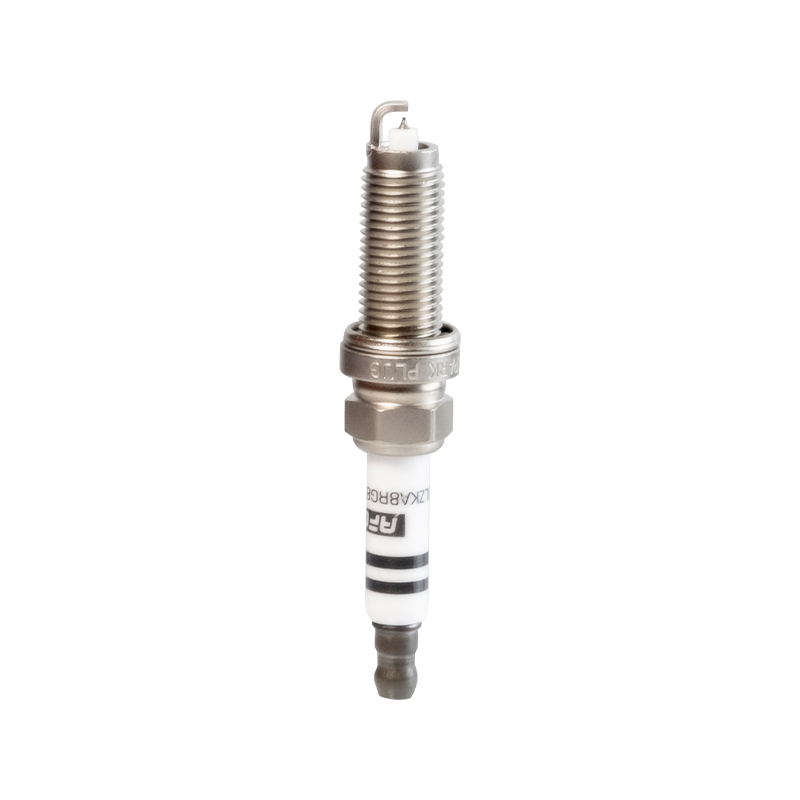
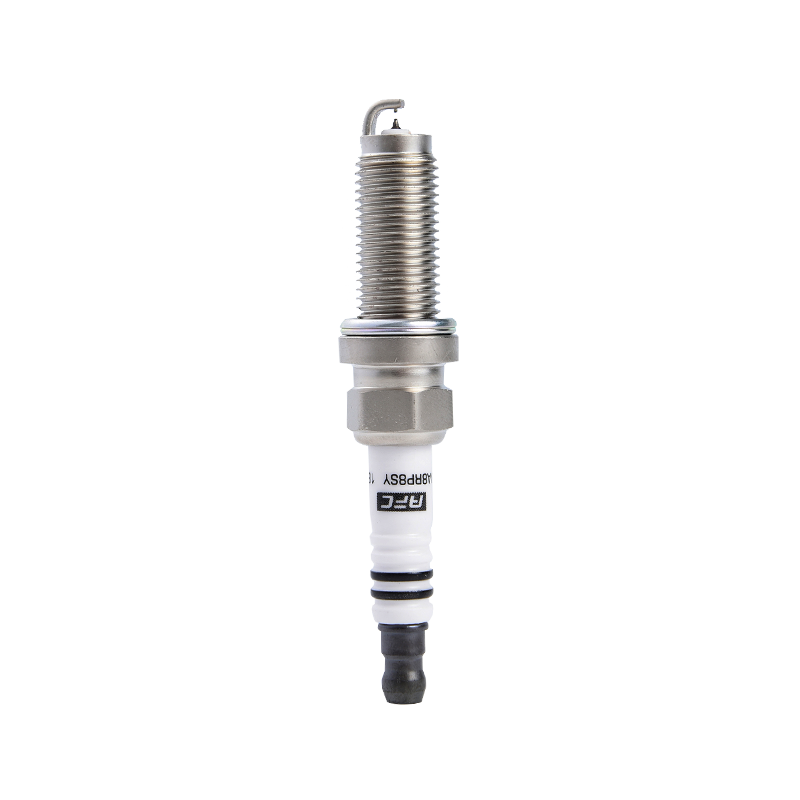
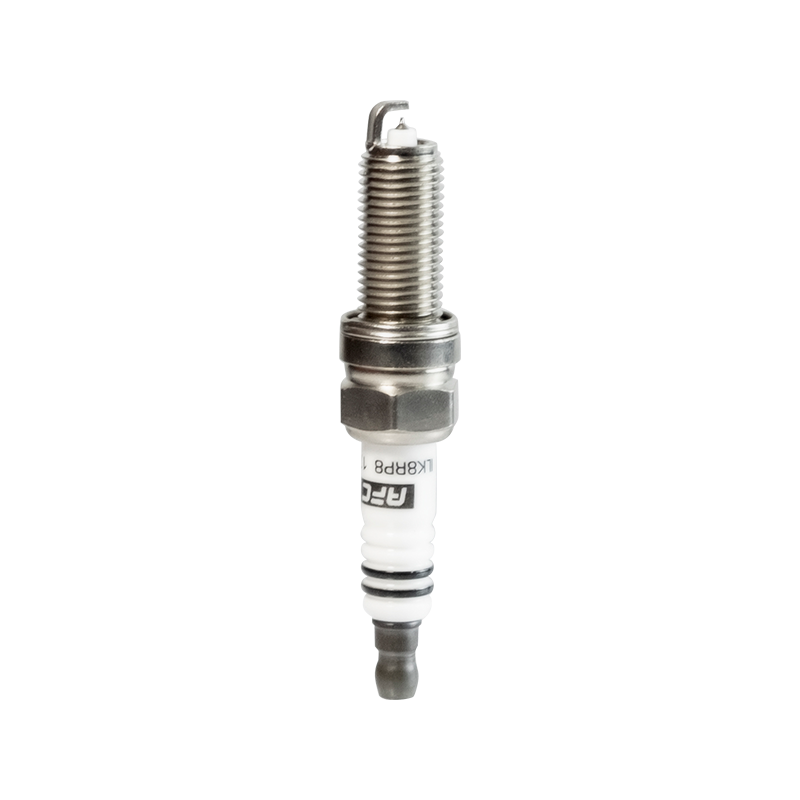

Otomotiv yedek bujileri Herhangi bir içten yanmalı motorda en sık bakımı yapılan bileşenler arasındadır. İster bir binek sedan, ister hafif ticari bir minibüs, ister yüksek performanslı bir motor için otomotiv bujileri tedarik ediyor olun, otomotiv kullanımına yönelik doğru buji, yanma verimliliğini, yakıt ekonomisini ve soğuk çalıştırma güvenilirliğini doğrudan belirler. Otomatik ışıklı bujiler (kompakt, hassas aralıklı ateşleme bileşenleri) aşırı termal stres altında milyonlarca ateşleme döngüsünü yönetirken, en iyi otomotiv bujileri elektrot dayanıklılığını, ısı aralığı doğruluğunu ve OEM boyut uyumluluğunu dengeler. Bu parçaların nasıl çalıştığını, nasıl bozulduklarını ve bunların arkasında hangi üretim disiplininin yattığını anlamak her filo operatörü, atölye sahibi veya satın alma uzmanı için temel bilgidir.
Buji Aslında Nasıl Çalışır ve Neden Aşınır?
Buji iki dünya arasında köprü oluşturur: yüksek voltajlı elektrik sistemi ve patlayıcı yanma odası. Her otomotiv yedek bujisinin ucunda, merkezi bir elektrot ve bir toprak elektrotu, genellikle aralarında hassas bir şekilde kalibre edilmiş bir boşlukla ayrılır. 0,6 mm ve 1,1 mm çoğu binek araç uygulaması için. Ateşleme bobini ateşlendiğinde voltaj yükselmesi meydana gelir. 12.000 – 45.000 V bu boşluğu atlayarak hava-yakıt karışımını piston stroku sırasında tam olarak doğru vea ateşler.
Aşınma üç mekanizma yoluyla birikir: tekrarlanan kıvılcım deşarjından kaynaklanan elektrot erozyonu, yanma yan ürünlerinden kaynaklanan kimyasal saldırı ve ortam sıcaklıkları ile silindir içi sıcaklıklar arasındaki döngüden kaynaklanan termal yorgunluk. 800 °C . 0,2 mm'ye kadar büyüyen aşınmış elektrot aralığı, gerekli ateşleme voltajını yaklaşık %20 oranında artırabilir, ateşleme sistemini zorlayabilir ve teklemelere neden olabilir.
Elektrot Boşluğu Artışı ve Tekleme Riski (Göreceli Birimler)
Elektrot Malzemeleri: Giriş Seviyesini Yüksek Performanstan Ayıran Nedir?
Karşılaştırma yaparken elektrot malzemesi en büyük farklılaştırıcıdır otomatik ışık bujileri fiyat katmanları arasında. Piyasaya dört malzeme ailesi hakimdir:
| Malzeme | Tipik Hizmet Ömrü | Ateşleme Gerilimi Gerek. | En Uygun |
|---|---|---|---|
| Bakır / Nikel | 20.000 – 30.000 kilometre | Orta-Yüksek | Bütçe değişimi, eski motorlar |
| Platin (tek) | 60.000 – 80.000 kilometre | Orta | Ana akım OEM değişimi |
| Çift Platin | 80.000 – 100.000 kilometre | Orta-Low | Distribütörsüz ateşleme sistemleri |
| İridyum | 100.000 – 150.000 kilometre | Düşük | Modern direkt enjeksiyonlu, turbo motorlar |
İridyumun erime noktası 2.446°C Platinden yaklaşık 600 °C daha yüksek, bu da onun yüksek takviyeli, yüksek sıcaklıktaki yanma ortamlarında erozyona karşı direncini açıklıyor. Ancak malzeme seçiminin motorun ateşleme mimarisine uygun olması gerekir; distribütör bazlı bir sisteme iridyum fişinin takılması, birim başına daha yüksek maliyetle çift platine göre minimum ekstra fayda sağlar.
Ne yapar En İyi Otomotiv Bujileri : Çok Faktörlü Bir Görünüm
Belirli bir uygulama için en iyi otomotiv bujilerini seçmek, yalnızca elektrot malzemesinin değil, birçok özelliğin aynı anda tartılmasını gerektirir. Aşağıdaki radar, üç fiş kategorisinin beş kritik boyutta nasıl puan aldığını göstermektedir.
Performans Radarı: Buji Kategorisi Karşılaştırması (Puan / 10)
Tedarik açısından bakıldığında, beş boyutun tamamında tek bir fiş tipi kazanamaz . Bakır, maliyet verimliliği ve geniş motor uyumluluğu açısından avantajlıdır; iridyum dayanıklılık ve ısı yönetimine öncülük eder; platin çoğu atölye değiştirme senaryosu için pratik bir orta yol bulur.
Isı Aralığı: Görmezden Gelemeyeceğiniz Sayı
Her otomotiv için buji kullanım, fişin yalıtkan burnunun ısıyı silindir kafasına ne kadar hızlı dağıttığını yansıtan bir ısı aralığı tanımı taşır. Çok sıcak çalışan bir fişin takılması ön ateşlemeye neden olur; çok soğuk ve karbon birikintileri ucu kirletiyor. İzolatörün burun sıcaklığı için çalışma tatlı noktası 450°C – 850°C .
İzolatör Burun Sıcaklığı ve Motor Yükü (°C)
Soğuk tapa ısıyı hızlı bir şekilde temizler; turboşarjlı veya yüksek sıkıştırmalı motorlar için idealdir. Çalışırken buji, ısıyı daha uzun süre muhafaza ederek, şehir içi sürüşe özgü düşük yüklü, kısa yolculuk durumlarında ucu temiz tutar. Isı aralığının motor spesifikasyonuyla eşleştirilmesi, diş adımı ve erişim boyutlarının eşleştirilmesi kadar önemlidir.
Yüksek Kaliteli Otomotiv Yedek Bujilerinin Arkasındaki Üretim Disiplini
Buji üretimindeki tutarlılık tesadüfi değildir; mühendislik ürünüdür. NINGBO ZHONGXUAN ELEKTRONİK TEKNOLOJİSİ CO., LTD üst düzey bir otomotiv bujisi profesyonel üreticisi olarak faaliyet göstermektedir ve üretim ortamı, bu taahhüdün pratikte gerçekte neyi gerektirdiğini yansıtmaktadır.
12.000 m²
Standart Atölye Alanı
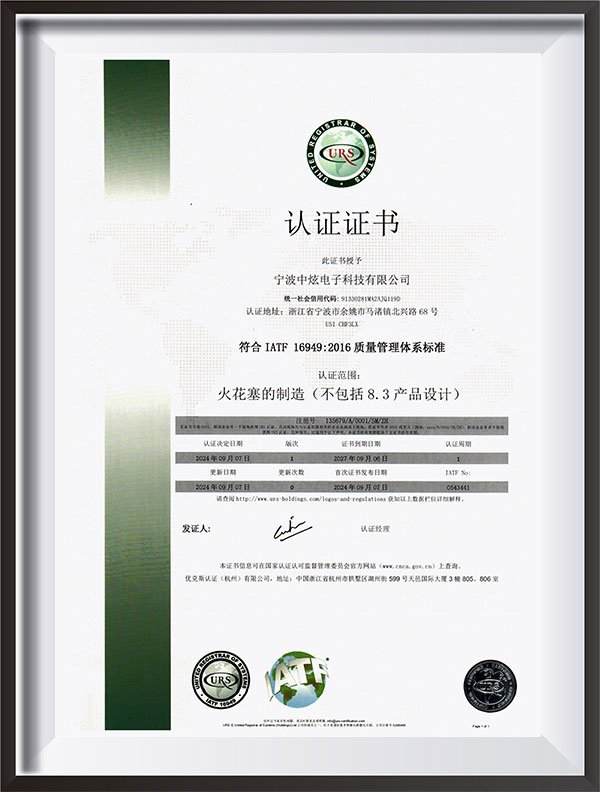
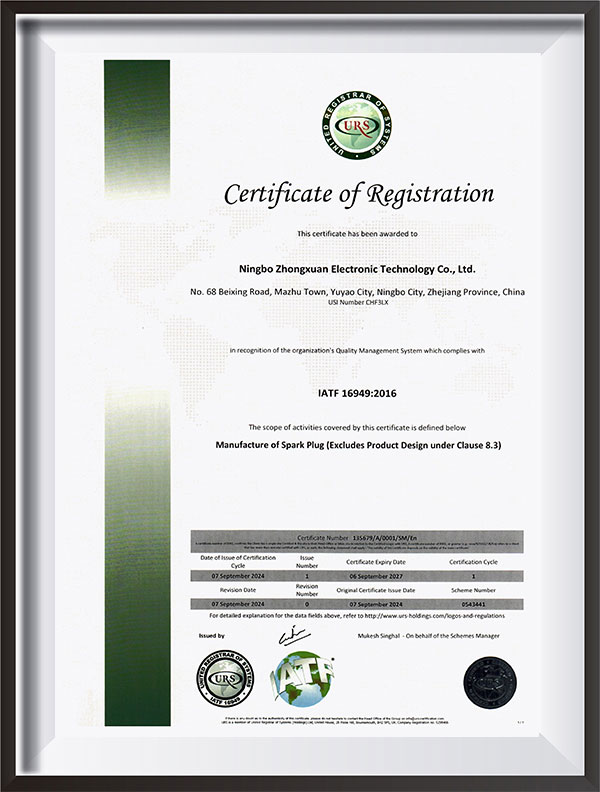
IATF 16949
Kalite Yönetimi Sertifikalı
ISO 9001
Sistem Sertifikasyonu
Şirketin standart atölyesi aşıyor 12.000 metrekare ve birden fazla gelişmiş, tam otomatik üretim hattıyla donatılmıştır. Bu otomasyon ölçeği önemlidir: manuel elektrot aralığı ayarı tipik olarak ±0,05 mm'lik bir tolerans taşırken, otomatik üretim hatları ±0,02 mm veya daha iyisini korur ve silindir setleri arasında eşit olmayan yanmaya yol açan değişkenliği doğrudan azaltır.
NINGBO ZHONGXUAN'daki üretim kapasitesi ve üretim teknolojisi sektör lideri seviyelere ulaştı; bu, şirketin her ikisini de elde etmesine dayanan bir iddia IATF 16949 and ISO 9001 sistem sertifikaları. IATF 16949, otomotiv tedarik zincirine özeldir ve genel üretim sertifikalarının gerektirmediği süreç izlenebilirliği, düzeltici eylem yanıt süreleri ve üretim parçası onayı üzerinde kontroller uygular. Otomotiv yedek bujilerini toplu olarak tedarik eden alıcılar için bu, ham madde alımından bitmiş parçaya kadar belgelenmiş bir kalite takibi anlamına gelir.
Boşluk Ayarı Toleransı: Manuel ve Otomatik Üretim (mm)
Ne Zaman Değiştirilmeli: Tekleme Vuruşundan Önce İşaretleri Okumak
Çoğu sürücü, otomatik ışık bujilerini ancak gözle görülür bir performans düşüşünden sonra değiştirir. Daha uygun maliyetli bir yaklaşım, görsel incelemeyle birlikte aralık bazlı değiştirmedir. Aşağıdaki işaretler fişin ömrünün sonuna yaklaştığını gösterir:
- Elektrot boşluğu üreticinin belirttiği maksimum değerin üzerine çıkmıştır (genellikle Nominalin 0,25 mm üzerinde )
- İzolatör burnunda zengin karışım veya kısa süreli çalışmayı gösteren karbon birikintileri
- İzolatörün kabarmış veya çatlamış burnu — sürekli aşırı ısınmanın işareti
- Uçta yağ birikmesi, yalnızca buji arızasından ziyade altta yatan motor sorunlarına işaret ediyor
- Yakıt tüketimi artışı %4–8 tanımlanmış başka bir neden olmadan
Filo yöneticileri için değiştirmeyi şu saatte planlamak gerekir: Nominal hizmet ömrünün %80'i limit yerine, parça maliyetini önemli ölçüde artırmadan hizmet içi arıza olasılığını önemli ölçüde azaltır.
Hakkında Sık Sorulan Sorular Otomotiv Bujileri
OEM parçadan farklı bir marka buji takabilir miyim?
Evet, değiştirme işleminin diş boyutu, erişim, altıgen boyut, ısı aralığı kodu ve elektrot boşluğu açısından OEM spesifikasyonuna uyması koşuluyla. Satış sonrası otomotiv yedek bujilerinin çoğu, OEM parça numaralarıyla çapraz referanslıdır. Önemli olan marka menşei değil, boyutsal ve termal uyumluluktur. Eşleşmeyen bir ısı aralığı veya yanlış erişim, marka değişikliğinden çok daha büyük bir risktir.
Kurulumdan önce yeni bir bujiyi açmam gerekir mi?
Bakır ve platin tapalar genellikle önceden boşluklu olarak gelir ancak kurulumdan önce daima bir sentil ile doğrulanmalıdır; nakliye ve taşıma, boşluğu biraz değiştirebilir. İridyum ve ince tel elektrotlar değil geleneksel bir boşluk bırakma aracıyla ayarlanabilir; İnce merkezi elektrot kırılgan olduğundan yalnızca bir boşluk ölçer kullanın ve toprak elektrodunu dikkatli bir şekilde ayarlayın.
Sadece bir tanesi hatalı ateşlese bile tüm bujileri aynı anda değiştirmeye değer mi?
Neredeyse her durumda evet. Bujilerden birinin kullanım ömrü dolmuşsa, eşit kilometre performansı göz önüne alındığında diğerleri de benzer aşınma aşamasındadır. Tüm bujilerin bir kerede değiştirilmesi, işçilik maliyetlerinden tasarruf sağlar (çok silindirli motorlarda genellikle parça maliyetini aşar), tüm silindirlerde eşit yanma sağlar ve birkaç bin kilometre içinde tekrarlanan tekleme teşhisinin önüne geçer.
Otomotiv bujilerini takarken hangi tork spesifikasyonunu kullanmalıyım?
Daima motor üreticisinin tork spesifikasyonlarına uyun. Genel bir referans olarak, Alüminyum kafalarda 14 mm dişli tapalar tipik olarak 20–30 N·m gerektirir; 12 mm fişler genellikle 10–20 N·m gerektirir. Aşırı torklama yalıtkanın çatlamasının yaygın bir nedenidir, düşük torklama ise yanma basıncı altında patlamaya neden olabilir.
Yüksek hacimli bir üretici milyonlarca bujide tutarlı kaliteyi nasıl sağlıyor?
Cevap, her aşamada proses kontrolünde yatmaktadır; malzeme girişi denetimi, otomatik elektrot oluşturma ve boşluk bırakma, hat içi boyut kontrolleri ve son elektrik kaçağı testi. Tam otomatik üretim hatlarında IATF 16949 protokolleri altında faaliyet gösteren NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD gibi üreticiler, üretimin tamamında istatistiksel süreç kontrolü uygular, böylece sapmalar son denetim aşaması yerine makine seviyesinde yakalanır. Üst düzey bir üreticiyi bir emtia montajcısından ayıran şey budur.